-
-

-
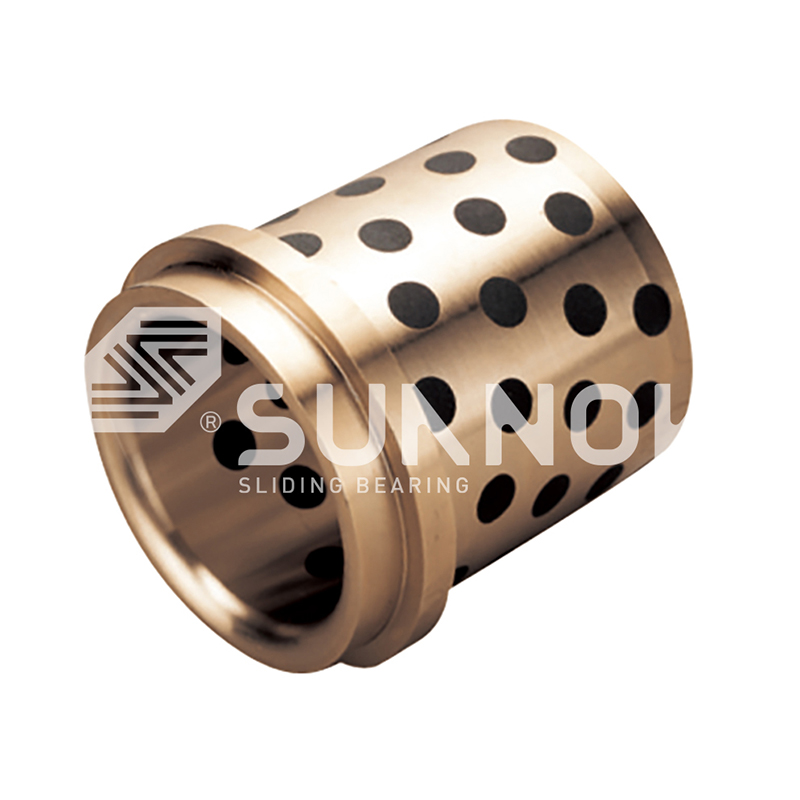
 JDB-600 Casting Bronze-Lager JDB-600 Bronzebuchse mit internen Spiralölnuten, Ölnutbuchse aus Zinnbronze
-
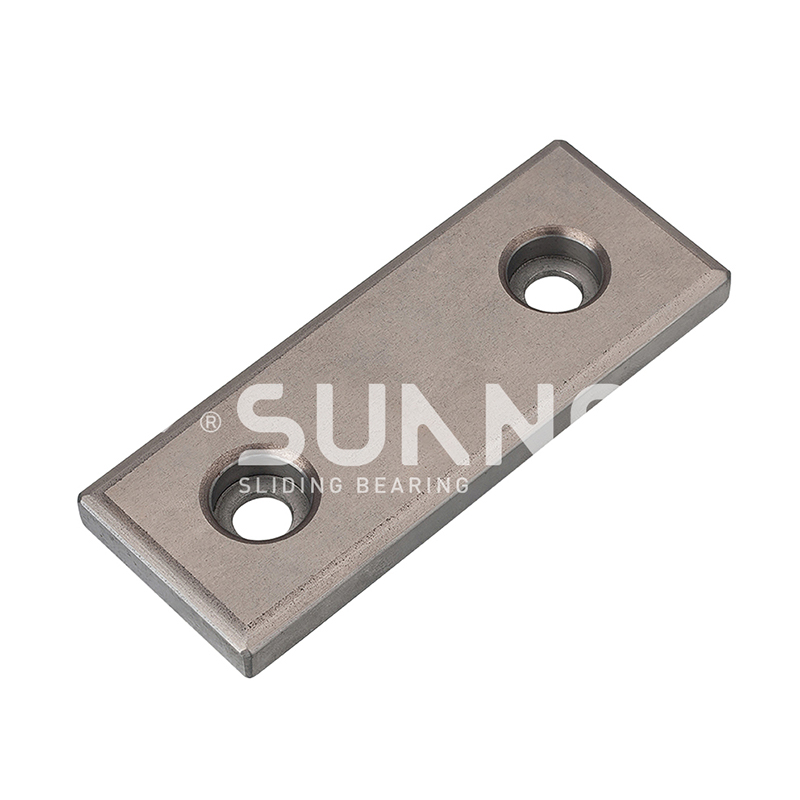 Öl-retingender Bimetalllager 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
-
-
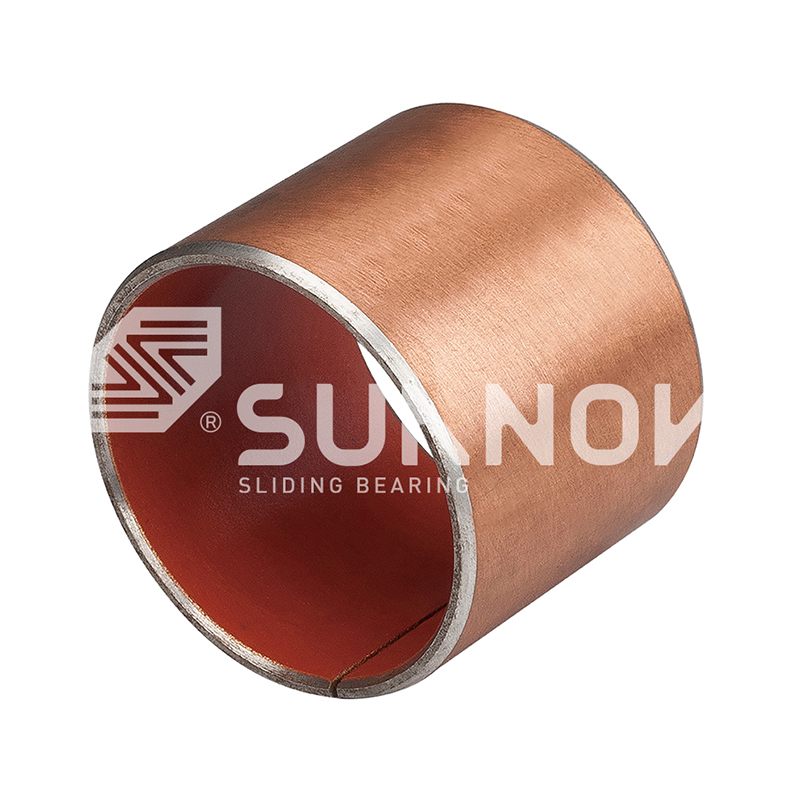
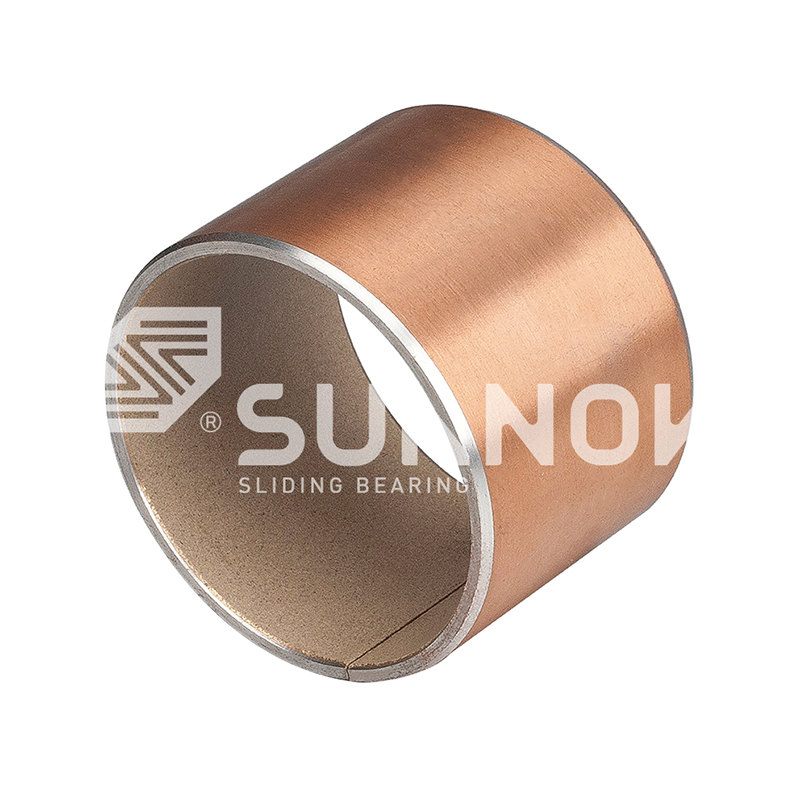
 SF-1 Oilless-Lager SF-1SP Strip Standard Metrikgröße Selbstschmieriger Verbundrutschstreifen
-
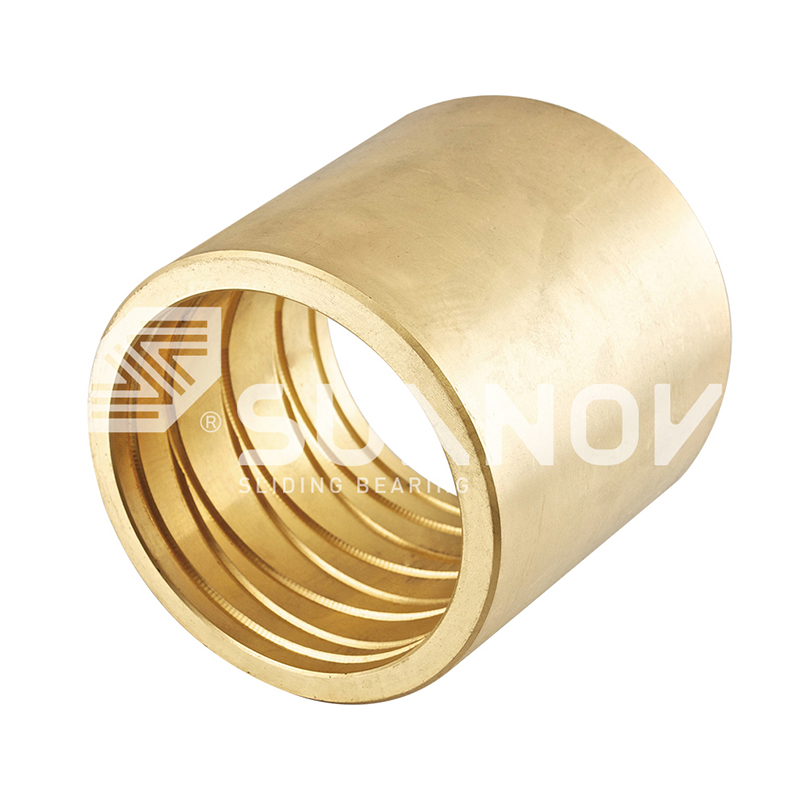
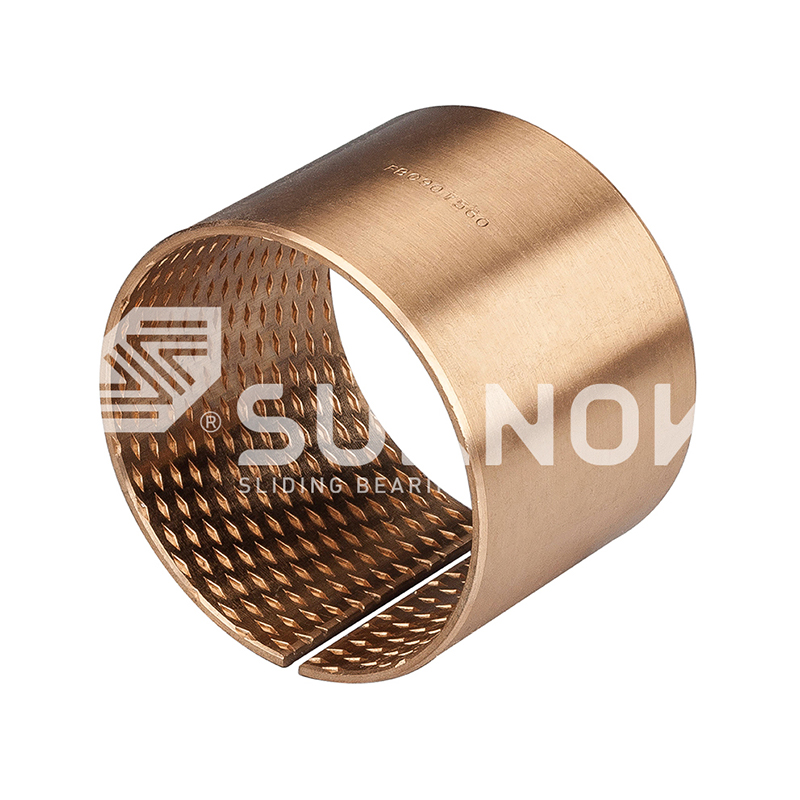 FB090 Bronze Peelling Lager FB090 Bronze Peelling Lager
Was Käufer bei der Beschaffung kundenspezifischer selbstschmierender Lager beachten sollten
Branchennachrichten-Ein Einkaufsingenieur öffnet drei Angebote für eine kundenspezifische Gleitbuchse mit demselben Nenn-Innendurchmesser, Außendurchmesser und derselben Länge. Die Stückpreise unterscheiden sich um fast 40 Prozent, doch in keinem der Angebotsblätter ist eine Materialqualität, ein PV-Grenzwert oder eine erforderliche Wellenhärte angegeben. Sechs Monate später wird das kostengünstigste Teil mit einer abgefressenen Bohrung und einem geritzten Zapfen aus einer Stanzpresse gezogen. Die tatsächlichen Kosten dieser Einsparung umfassen einen ungeplanten Stillstand, zwei Technikerschichten und einen Ersatzschacht.
Diese Abfolge wiederholt sich in Formenbaubetrieben, Herstellern von Hydraulikpumpen und Baumaschinenlinien. Selbstschmierende Lager sehen einfach aus, doch die darin enthaltenen Spezifikationen entscheiden darüber, ob das Teil überlebt.
Definieren Sie den Betriebsbereich, bevor Sie Angebote vergleichen
Die erste Spezifikation, die festgelegt werden muss, ist die mechanische Belastung, ausgedrückt als spezifische Last, Gleitgeschwindigkeit und deren Produkt, der PV-Wert. Jedes Materialsystem hat einen maximalen PV, oberhalb dessen der Festschmierstofffilm zusammenbricht und der Verschleiß stark beschleunigt wird.
- Radialer Belastungsbereich, einschließlich Stoß- und Kantenbelastungsspitzen
- Gleitgeschwindigkeit und Bewegungsart: rotierend, oszillierend oder hin- und herbewegend
- Schnittstellentemperaturbereich und Umgebungsbedingungen
- Schaftmaterialqualität, Härte und Oberflächenbeschaffenheit
PV = p x v p in N/mm2, v in m/s. Wenn der berechnete PV die Trockengrenze des Materials überschreitet, überhitzt das Lager, verliert seinen Übertragungsfilm und verschleißt exponentiell.
Lassen Sie den Lieferanten diese Werte nicht erraten. Ein verantwortungsbewusster Hersteller fragt vor der Angebotserstellung nach Belastung, Geschwindigkeit und Temperatur. Wenn ein Verkäufer den Preis für Ihr Teil angibt, ohne eine einzige technische Frage zu stellen, liegt bereits eine Fehlkonstruktion des Lagers vor.
Passen Sie das Materialsystem an das Dienstfenster an
Ein selbstschmierendes Lager ist keine Materialklasse; Es handelt sich um eine Reihe von Konstruktionsfamilien mit jeweils einem bestimmten Aufgabenfenster. Gusslager mit fester Einbettung bearbeiten Festschmierstoffstopfen in einem Bronze- oder Messingkörper, absorbieren Stoßbelastungen und dominieren bei Matrizenführungs-, Auswerfer- und Verschleißplattenanwendungen.
 JDB650 Selbstschmierende Messingbuchse mit eingebettetem Festschmierstoff Diese Messingbuchse verwendet eine CuZn24Al6-Legierung mit eingebetteten Graphiteinsätzen für einen wartungsfreien Betrieb. Es eignet sich für Umgebungen mit hoher Belastung, niedriger Geschwindigkeit und mittleren bis hohen Temperaturen, in denen eine externe Schmierung unpraktisch ist. Produkt anzeigen →
Gesinterte Bimetalllager verbinden eine Kupferlegierungsschicht mit dispergiertem Festschmierstoff mit einem Stahlrücken und kombinieren so harte Unterstützung mit einer stabilen Laufschicht für gleichbleibend hohe Belastungen.
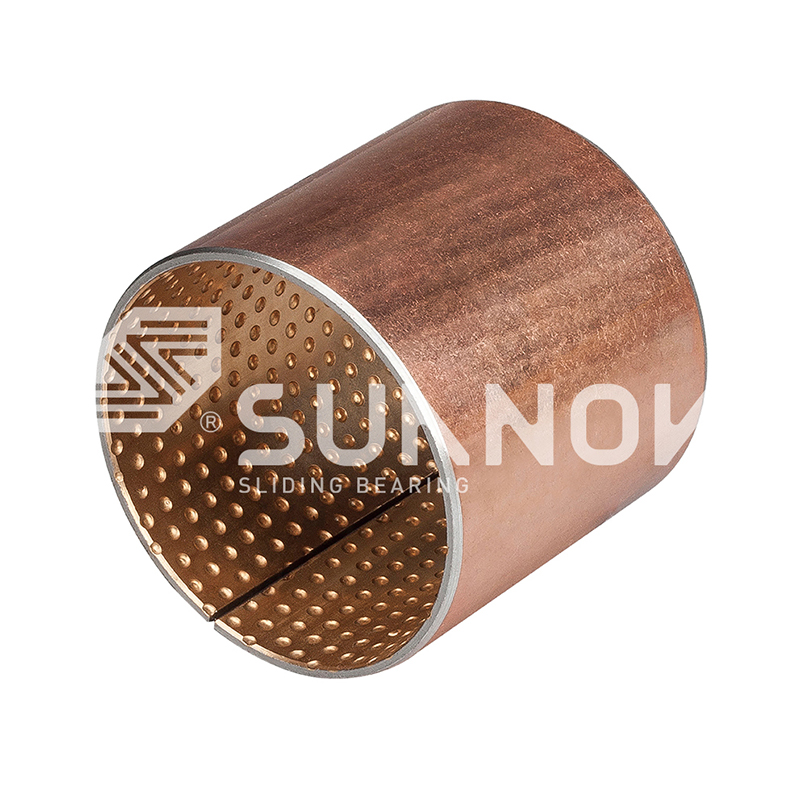 JF-800 Bimetalllager mit CuPb10Sn10-Legierung für den harten Einsatz Ein Sinterlager mit Stahlrücken und einer Blei-Zinn-Bronzeschicht, das für extreme Belastungen und langsames Gleiten ausgelegt ist. Es bietet eine hohe Verschleißfestigkeit und eignet sich für anspruchsvolle Anwendungen im Bergbau, im Baugewerbe und in der Schiffsausrüstung. Produkt anzeigen →
PTFE-ausgekleidete Lager wie der Typ SF1 fügen eine reibungsarme Polymerschicht hinzu, um Ruckgleiten, Reibverschleiß oder Start-Stopp-Risiken vorzubeugen.
 Wartungsfreies, selbstschmierendes SF-1-Lager mit PTFE-Auskleidung Ein dreischichtiges Verbundlager mit Stahlrücken, poröser Bronze und PTFE-Auskleidung. Es arbeitet ohne Öl, reduziert Geräusche und Vibrationen und bewältigt schwere Lasten, sodass es für Textil-, Automobil- und Maschinenanwendungen geeignet ist. Produkt anzeigen →
Die Materialqualität ist ebenso wichtig wie die Konstruktion. Zinnbronze, Aluminiumbronze und Messing unterscheiden sich in Streckgrenze, Verschleißverhalten und Temperaturobergrenze, und europäische Käufer verlangen zunehmend bleifreie oder REACH-konforme Sorten. Die Matrixlegierung muss auf eine Standardspezifikation zurückführbar sein und darf nicht als ähnlich oder gleichwertig beschrieben werden.
Repräsentative Trocken-PV-Grenzwerte nach Materialfamilie Werte in MPa-m/s im Trockenbetrieb. Orientierungsdaten zum Vergleich; mit den PV-Testergebnissen des Lieferanten bestätigen.
| Lagerfamilie | Bau | Typische Belastung bei niedriger Geschwindigkeit | Typisches Trocken-PV | Am besten für |
| Guss eingebettet | Gehäuse aus Bronze oder Messing mit Stopfen für Festschmierstoff | bis 60 N/mm2 | 2,5 MPa-m/s | Matrizen, Verschleißplatten, Schwinggelenke |
| Gesintertes Bimetall | Stahlträger mit gesinterter Kupferlegierungsschicht | bis 70 N/mm2 | 2,0 MPa-m/s | Hydraulikpumpen, Getriebe, Lader |
| Eingewickelte Bronze | Gerollte Bronzeschale mit Schmiermitteltaschen | bis 40 N/mm2 | 1,5 MPa-m/s | Stabile Positionen bei mittlerer Belastung |
| PTFE-ausgekleidet | Rückseite mit reibungsarmer PTFE-Schicht | bis 25 N/mm2 | 3,6 MPa-m/s | Stopp-Start, hin- und hergehende Mechanismen |
Transferfolie
Transferfolie is the thin layer of solid lubricant mechanically deposited onto the shaft during running-in. It is the real working surface of a self-lubricating bearing. If the shaft finish is too rough or the PV limit is exceeded, the film breaks down and metal-to-metal contact begins.
Überprüfen Sie die Produktfamilie der JDB-Feststoffschmierlager um zu sehen, wie sich ein Konstruktionskonzept von Führungsstiften bis hin zu Hochleistungsverschleißplatten skalieren lässt.
Überprüfen Sie die Toleranzen und die dahinter stehende Norm
Zeichnungstoleranzen verursachen mehr Ausfälle bei kundenspezifischen Lagerfeldern als die Materialauswahl. Die kritischen Abmessungen sind die Bohrungspassung auf der Welle, das Übermaß des Außendurchmessers im Gehäuse, Wandstärkenschwankungen, die Rechtwinkligkeit des Flansches und die Fasengeometrie.
Kundenspezifische Teile folgen einer Norm oder einer Zeichnung. Im Werkzeugbau definieren NAAMS und DIN 9834 die Führungslagergeometrie; Metrische Flanschlager folgen den ISO-Passungskonventionen. Bestätigen Sie vor der Bearbeitung, welche Norm gilt.
| Dimension | Typische Spezifikation | Fehlermodus, wenn falsch |
| Bohrungs-ID-Toleranz | H7 oder H8 je nach Wellenpassung | Riefenbildung am Schaft und Verlust der Kontaktfläche |
| Außendurchmesser | H7/s6 oder ähnliche Presspassung | Gehäusedrehung und Reibverschleiß |
| Variation der Wandstärke | Innerhalb von 0,05–0,10 mm bei Präzisionssorten | Hoher lokaler Druck und früher Verschleiß |
| Rechtwinkligkeit des Flansches | Rechtwinkligkeit innerhalb von 0,05 mm | Kantenbelastung am Schaft |
| Fase und Kantenbruch | 0,3-1,0 mm pro Zeichnung | Transferfolie scraped off during assembly |
Faustregel: Die Toleranzkette eines kundenspezifischen Lagers sollte von den Wellen- und Gehäuseabmessungen bei Betriebstemperatur ausgehen, nicht von den Nennzeichnungswerten.
Überprüfen Sie die Guss- und Testdisziplin des Lieferanten
Die Prozesskontrolle eines Lieferanten ist der einzige zuverlässige Indikator für die Qualitätskonsistenz. Die entscheidende Frage ist nicht, ob der Lieferant Lager bearbeitet, sondern ob er die Legierung von der Schmelze bis zum fertigen Teil kontrolliert. Ein Hersteller, der seine Kupferlegierungen selbst gießt und in drei Schritten spektrografische Kontrollen durchführt, kann den Grad zertifizieren.
Zhejiang Shuangnuo Bearing Technology Co., Ltd. gießt seine eigenen Kupferlegierungen, überwacht die Schmelze vor, während und nach dem Ofenbetrieb mit Spektrometern und betreibt mehr als 80 CNC-Maschinen für die Endbearbeitung. Das Material wartet nie auf eine externe Gießerei.
Legierungsladung und Schmelzen
Kontrollierte Zugabe von Kupfer, Zinn, Aluminium und Spurenelementen.
Spektrografische Überprüfung des Ofens
Qualität vor dem Gießen überprüft.
Casting
Schleuder-, Strang- oder Metallformguss je nach Teilegeometrie.
Überprüfung nach dem Guss
Zweite spektrografische Kontrolle der erstarrten Legierung.
CNC-Bearbeitung
Bohrung, Außendurchmesser, Flansch und Schmierstofftaschen nach Zeichnung bearbeitet.
Tests durch Dritte
Berichte über Zusammensetzung und mechanische Eigenschaften sind auf Anfrage erhältlich.
Fordern Sie den Prüfbericht vor der Bestellung an, nicht erst nach einer Reklamation. Wenn ein Lieferant keine Zusammensetzung und keinen mechanischen Bericht eines Drittanbieters für die genaue in Ihrer Charge verwendete Schmelze vorlegen kann, ist die Legierung praktisch unkontrolliert.
Vergleichen Sie die Gesamtbetriebskosten, nicht den Stückpreis
Der Stückpreis ist die am wenigsten zuverlässige Kostenmetrik für ein kundenspezifisches Gleitlager. Eine Buchse, die nach 4.000 statt 12.000 Stunden ausfällt, kostet mehr Ausfallzeiten, Arbeitskräfte und Wellenschäden als jeder Preisunterschied zwischen Lieferanten. Wandeln Sie jedes Angebot in Kosten pro Betriebsstunde um.
3x Beobachtete Streuung der Verschleißlebensdauer zwischen einer verifizierten Gussqualität und einem nicht verifizierten Äquivalent bei identischem Betrieb.
1-2 Std Nach der Umstellung auf Festschmierstoffbuchsen entfallen pro Woche und Lagerstelle Schmierungsausfälle.
30 % Typischer Preisaufschlag für eine zertifizierte Sorte mit vollständiger Testdokumentation gegenüber einem nicht zertifizierten Teil.
Ein Billiglieferant, der die Ofenprüfungen überspringt, kann minderwertiges Material weitergeben; Der Unterschied ist in den ersten hundert Stunden nicht sichtbar und zerstört die Buchse beim ersten Wartungsintervall.
Selbstschmierend bedeutet niemals Wartungsfreiheit. Wellenbeschaffenheit, Ausrichtung und Einlaufverhalten bestimmen den Transferfilm und der Film entscheidet über die Lebensdauer des Lagers. Unsere Analyse von Häufige Missverständnisse beim Kauf selbstschmierender Bronzelager deckt die Spezifikationsfehler ab, die Feldausfällen zugrunde liegen.
Häufig gestellte Fragen
Dies sind die vier Fragen, die Käufer am häufigsten stellen, bevor sie eine Sonderbestellung aufgeben.
Was ist ein PV-Grenzwert und warum ist er für ein kundenspezifisches Lager wichtig?
Der PV-Grenzwert ist das Produkt aus spezifischem Druck in N/mm2 und Gleitgeschwindigkeit in m/s, ab dem der Festschmierstofffilm die Grenzfläche nicht mehr schützen kann. Oberhalb dieser Grenze überhitzt das Lager und verschleißt schnell. Ihre Zollberechnung muss innerhalb der genehmigten Grenze der Materialfamilie liegen.
Sollten wir eine ISO-Passung oder ein Nennmaß angeben?
Bieten Sie beides an. Geben Sie die Nennbohrung, den Außendurchmesser und die Länge an und fügen Sie dann die Passungsklasse oder die tatsächlichen Wellen- und Gehäuseabmessungen bei Betriebstemperatur hinzu. Der Lieferant benötigt diese Informationen, um Bearbeitungstoleranzen auszuwählen, die verhindern, dass sich das Lager im Gehäuse dreht oder an der Welle festsitzt.
Wie können wir die Materialqualität eines kundenspezifischen Lagers überprüfen?
Fordern Sie einen Bericht über die spektrografische Zusammensetzung der in Ihrer Charge verwendeten Schmelze sowie einen Bericht eines Drittanbieters über Zusammensetzung und mechanische Eigenschaften an. Ein Lieferant, der seinen Guss selbst kontrolliert, kann diese als Standarddokumente bereitstellen. Kann im Gutachten keine Standardnote genannt werden, ist das Material nicht zertifiziert.
Wie lange sollte eine selbstschmierende Buchse halten?
Es gibt keine universelle Zahl. Die Lebensdauer hängt von Belastung, Geschwindigkeit, Temperatur, Wellenbeschaffenheit und Einschaltdauer ab. Ein praktischer Ansatz besteht darin, mit dem Lieferanten eine Mindestlebensdauer zu vereinbaren, die PV-Berechnung anhand realer Betriebsdaten zu überprüfen und vor der vollständigen Produktion mit einer Pilotcharge zu validieren.
Fazit: Spezifizieren Sie den Einsatz, überprüfen Sie die Qualität, überprüfen Sie den Prozess und legen Sie den Preis eher auf der Betriebsdauer als auf dem Teil fest.
Kontaktieren Sie uns //
Fragen haben? Sich in Verbindung setzen!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spezialisiert auf die Produktion verschiedener selbstschmierender Kupferlegierungsprodukte
Schnelle Links
Verwandte Produkte
Kontakt
- Hinzufügen: Nr. 69, Tingyao East Road, Industriezone Ganyao Town, Jishan County, Provinz Zhejiang, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-Mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Benutzerdefinierte selbstschmierende Kupferlegierunglager
