-
-
-
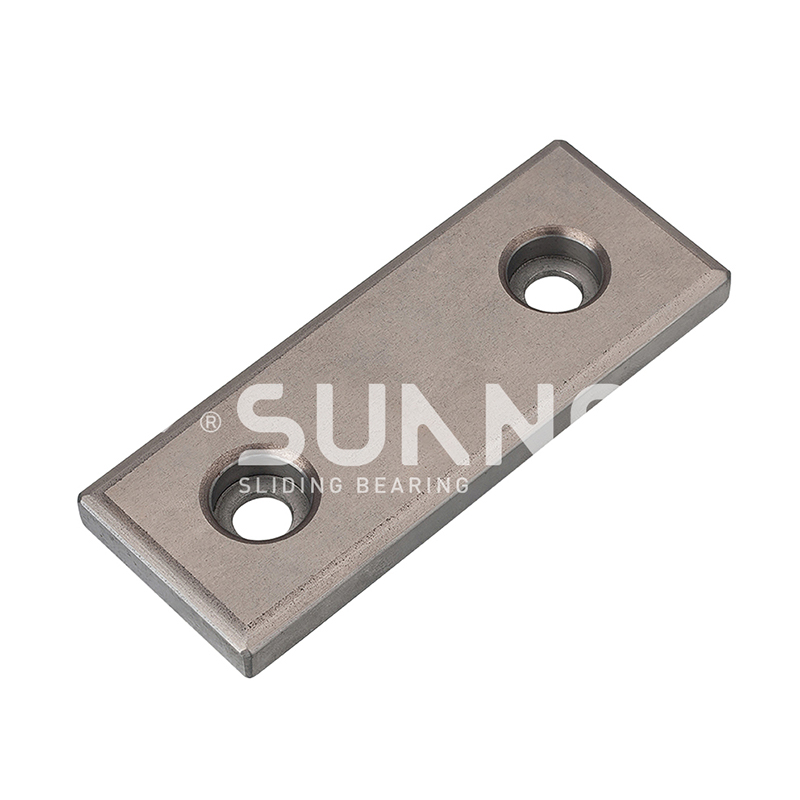 Öl-retingender Bimetalllager 200#P10 Steel Graphite Insert Wear Plate / Oilless Wear Plate With 2 Counter‑sink Holes
-
-
-
-
-
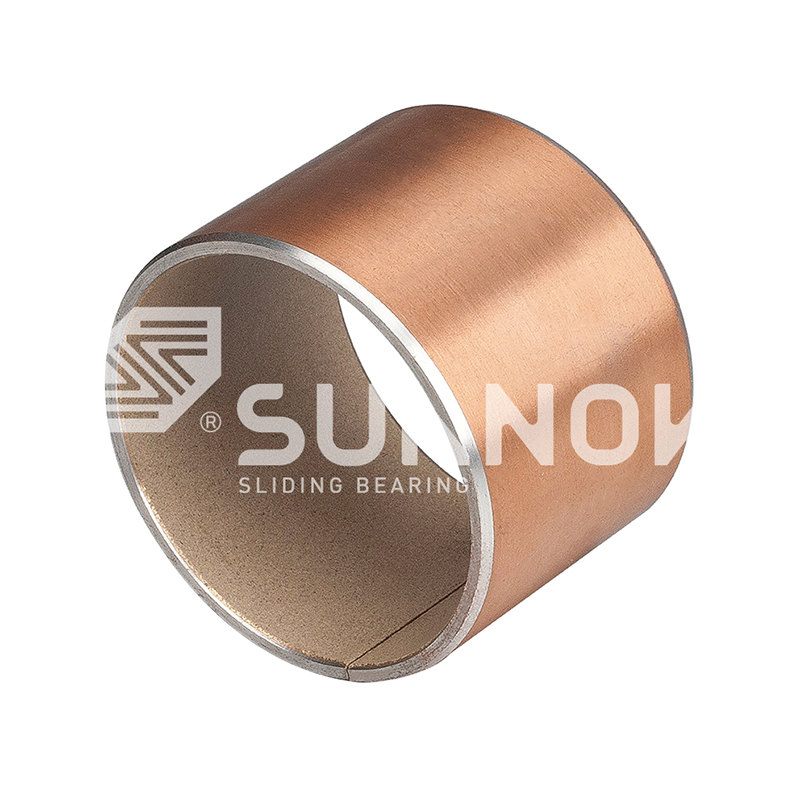
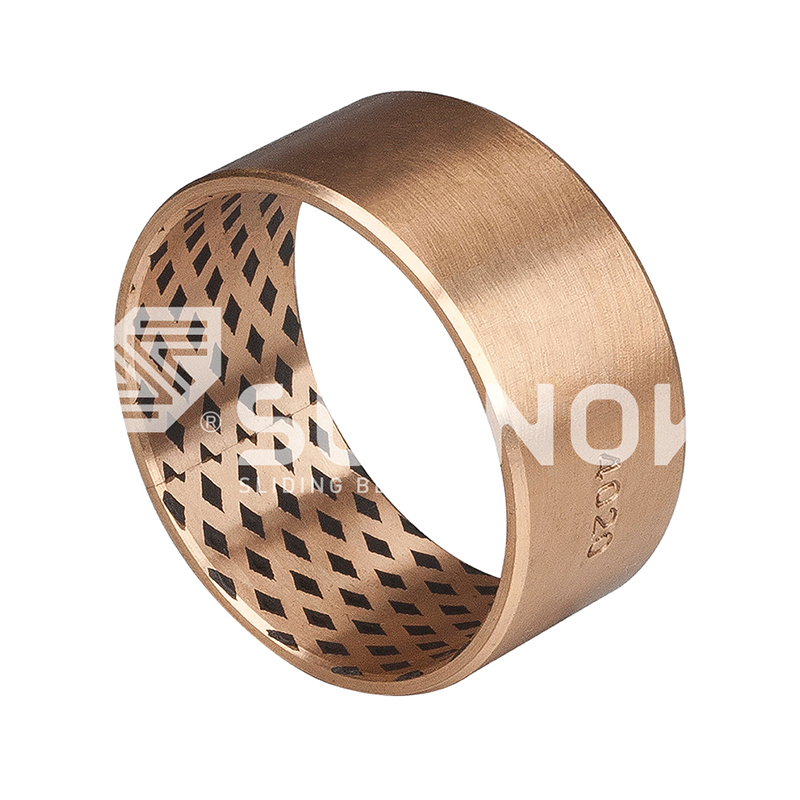 FB090 Bronze Peelling Lager FB09G Bronze eingewickelt
Herstellung selbstschmierender Lager: Wichtige Produktions- und Inspektionsfaktoren
Branchennachrichten-Auf dem Prüfstand erhält ein selbstschmierendes Lager seine Nennlebensdauer, aber die Entscheidungen, die über die Lebensdauer entscheiden, werden viel früher getroffen. Eine für 20.000 Hübe spezifizierte Stanzmatrizenbuchse, die bei 3.000 Hüben festsitzt, ist selten ein Schmierstoffversagen; Es handelt sich um einen Herstellungsfehler – eine schlecht gegossene Legierung, ein Graphitstopfen, der sich in seiner Tasche gelöst hat, oder eine Bohrung, die über die Toleranzgrenze hinaus fertiggestellt wurde. Bei der Herstellung von selbstschmierenden Lagern wird die Qualität im Ofen, in der Presse und auf dem Messgerät festgelegt, lange bevor das Teil die Maschine erreicht.
Zhejiang Shuangnuo Lagertechnologie Co., Ltd. betreibt Kupferlegierungsguss, Sintern, CNC-Bearbeitung und Endkontrolle unter einem Dach. Diese Integration ist kein Marketinganspruch; Es ist das Herzstück der Lagerqualitätskontrolle, da dieselben Materialschleusen und Abnahmeprüfungen jede Produktfamilie von der Schmelze bis zur fertigen Buchse verfolgen können.
Kupferlegierungsguss: Das erste Qualitätstor
Die Belastbarkeit und Verschleißfestigkeit eines selbstschmierenden Lagers wird am Schmelzofen festgelegt, bevor mit der Bearbeitung begonnen wird. Die Kupfermatrix – Zinnbronze, Aluminiumbronze oder Messingguss nach nationalen Standardgüten – bestimmt die Härte, die Fressfestigkeit und das Verhalten unter Kantenbelastung.
Shuangnuo stellt seine eigenen Kupferlegierungsrohlinge durch Schleuderguss, Strangguss und Metallformguss her. Durch Schleuderguss wird die Mikrostruktur für dichte zylindrische Rohlinge gepackt; Strangguss liefert gleichmäßiges Stangenmaterial für große Auflagen; Beim Metallformguss entstehen endkonturnahe Formen mit weniger Ausschuss. Bei jeder Route ändern sich die Porosität und die Kornausrichtung, daher ist die Gussmethode selbst eine Leistungsentscheidung.
Typische Brinellhärte von Kupferlegierungen in selbstschmierenden Lagern (HB)
Typische Mittelklassewerte; Die Produktionsabnahme basiert auf dem spektrometrischen Prüfzertifikat für jede Schmelze.
Der JDB-Einbettungsprozess: Festschmierstoff in einer Kupfermatrix
Die selbstschmierenden Feststofflager von JDB funktionieren, weil präzise positionierte Graphit- oder Verbundstopfen mechanisch in einem Körper aus gegossener Kupferlegierung fixiert sind. Nach dem Gießen werden Taschen gebohrt, dann werden die Stopfen mit kontrollierter Pressung hineingedrückt, damit sie auch bei Vibrationen, Stößen und thermischen Wechselwirkungen fest sitzen.
Ein selbstschmierendes Lager ist ein Gleitlager, bei dem ein Festschmierstoff – typischerweise Graphit oder eine Verbindung auf Graphitbasis – in die Lagerwand eingebettet oder darin verteilt ist, wodurch das Lager über längere Zeiträume ohne kontinuierliche externe Ölversorgung betrieben werden kann.
Zwei Parameter dominieren den Einbettungsschritt. Das Plug-Flächenverhältnis gleicht Reibung und Belastbarkeit aus: Eine größere Schmierstoffoberfläche verringert die Reibung, schwächt aber die Matrix, sodass das Muster die PV-Bewertung des Lagers berücksichtigen muss. Die Steckerretention entscheidet über das Überleben unter Stoßbelastungen; Ein herausdrehender Stecker zerstört sowohl die Buchse als auch die Gegenwelle. Der beim Einlaufen entstehende Transferfilm macht das Lager wartungsfrei, wie in unserem ausführlich beschrieben Analyse des JDB-Funktionsprinzips .
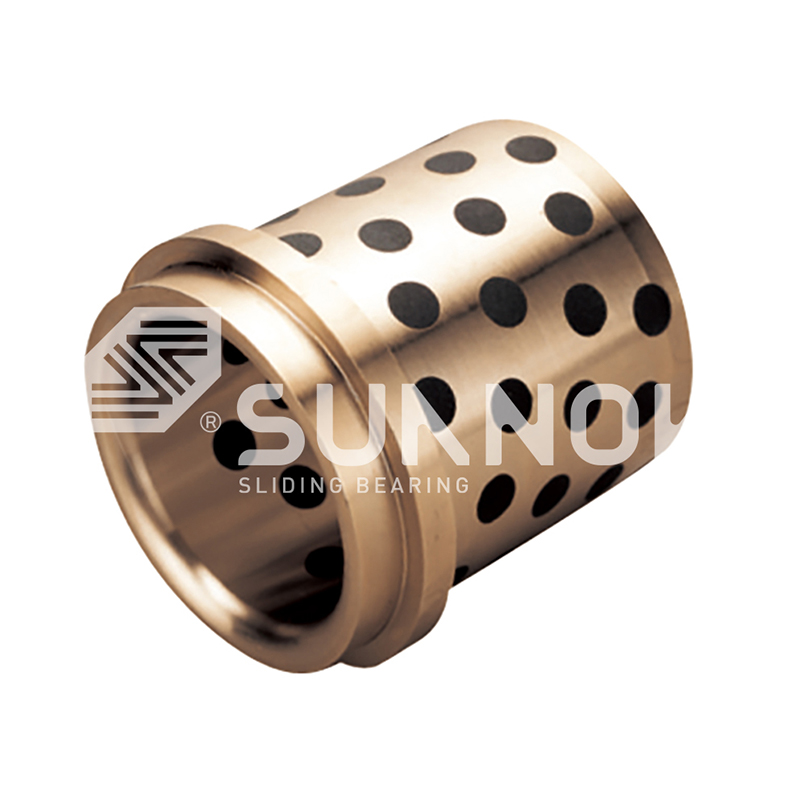
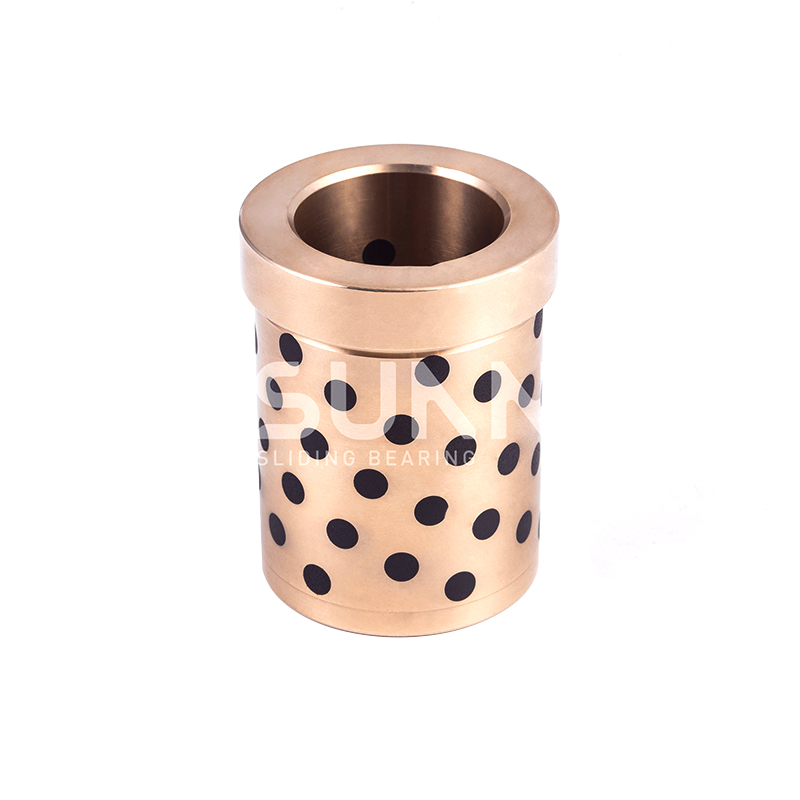
 JDB650 Selbstschmierende Messingbuchse mit eingebettetem Festschmierstoff Diese Messingbuchse besteht aus einer CuZn24Al6-Legierung mit eingebetteten Graphitstopfen, um einen reibungsarmen Übertragungsfilm zu bilden, wodurch sie für Hochlast-, Niedriggeschwindigkeits- und schwer zu schmierende Anwendungen ohne externes Öl geeignet ist. Produkt anzeigen →
Gesinterte Bimetalllager: Stahlrücken, Bronzefunktion
Gesinterte Bimetalllager kombinieren einen Stahlträger für strukturelle Festigkeit mit einer porösen Bronzeschicht, die bei kontrollierter Temperatur gesintert und anschließend mit Festschmierstoff imprägniert wird. Die Stahlhülle trägt die Last; Die Bronzeschicht reguliert die Reibung und toleriert geringfügige Fehlausrichtungen.
Die 200-B-Serie verwendet einen Stahlträger, gesintertes Pulver auf Kupferbasis und dispergiertes Festschmiermittel für schwere Baumaschinen. Die JF-800-Familie, einschließlich des bleifreien JF750 und des JF20 mit hohem Aluminiumgehalt, zielt auf Hydraulikpumpen und Zahnradpumpen ab, bei denen sowohl Ermüdungsfestigkeit als auch Anpassungsfähigkeit von entscheidender Bedeutung sind.
4 Gießverfahren: Schleudergießen, kontinuierliches Gießen, Metallgießen und Sintern
3 Spektrale Inspektionstore pro Durchgang
80 CNC-Werkzeugmaschinen in der Produktionshalle
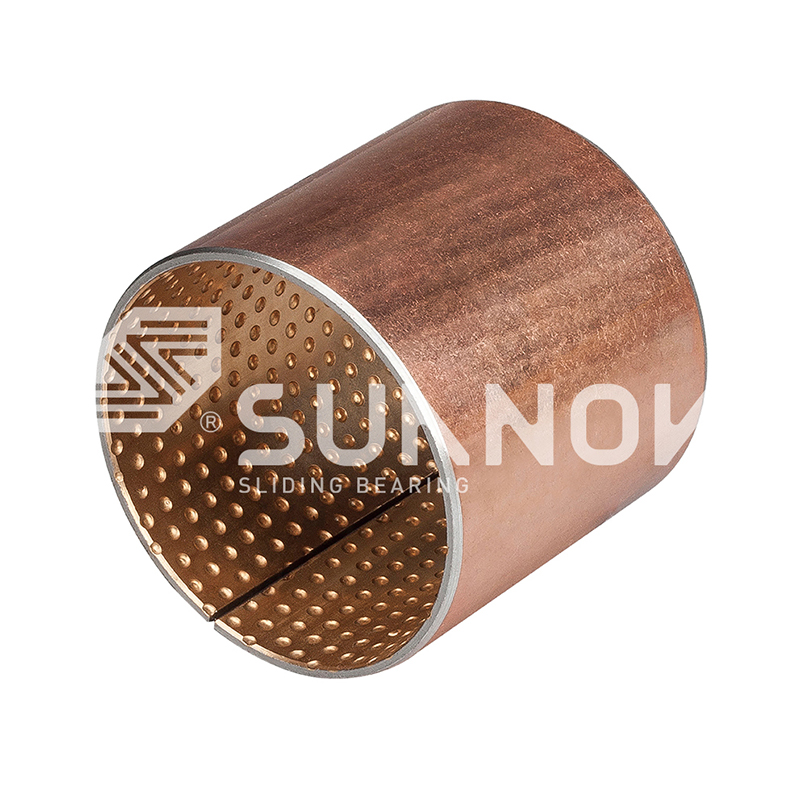 JF-800 Bimetalllager mit CuPb10Sn10-Legierung für den harten Einsatz Dieses Lager mit Stahlrücken und einer gesinterten Kupfer-Blei-Zinn-Schicht wurde für schweres Gleiten bei niedriger Geschwindigkeit entwickelt und bietet eine hervorragende Verschleißfestigkeit und Schlagfestigkeit für anspruchsvolle Industrieanlagen. Produkt anzeigen →
Umwickelte Bronzelager: Präzision aus gewalztem Band
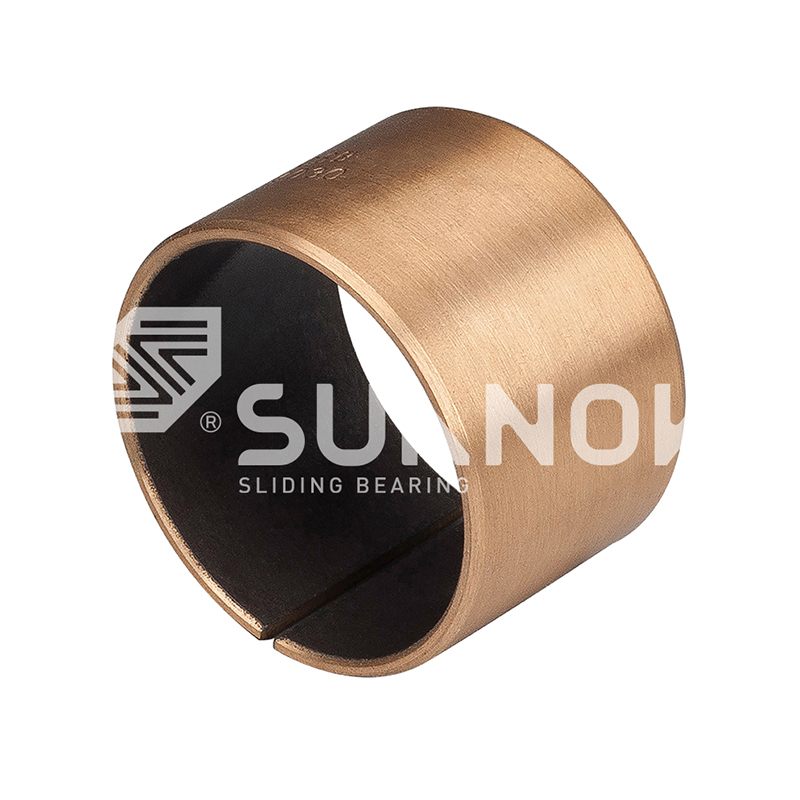
Umwickelte Bronzelager werden durch Walzen von Bronzestreifen in zylindrische oder geflanschte Formen geformt, wobei vor dem Formen die Schmiermittelschicht aufgetragen wird. Da die Innenfläche ein geprägtes Schmiermitteltaschenmuster trägt, sind Nahtausrichtung, Kantenzustand und die Unversehrtheit der Umhüllung nach dem Formen die entscheidenden Prüfungen.
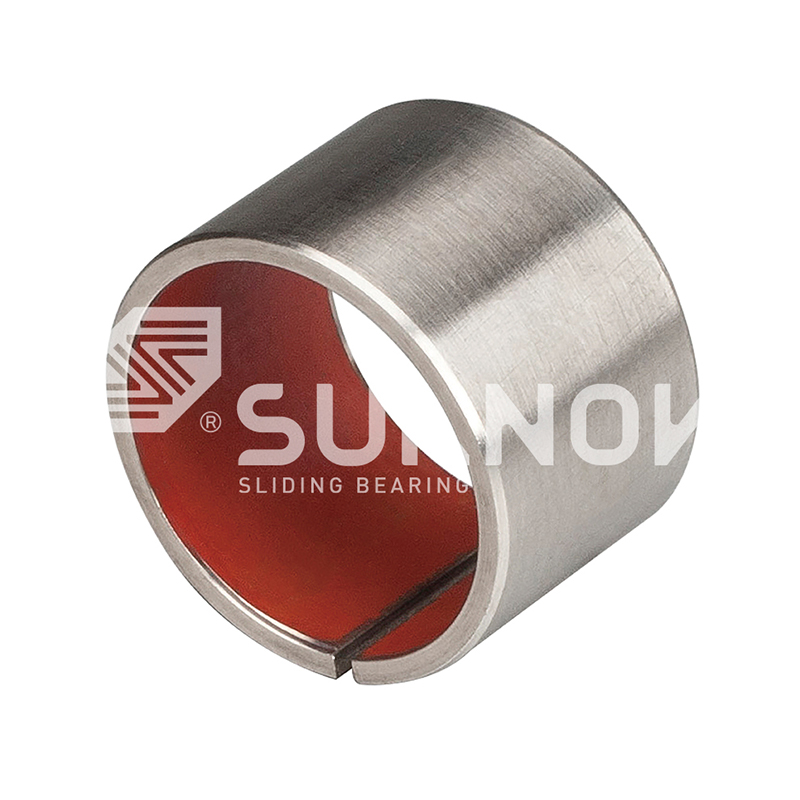
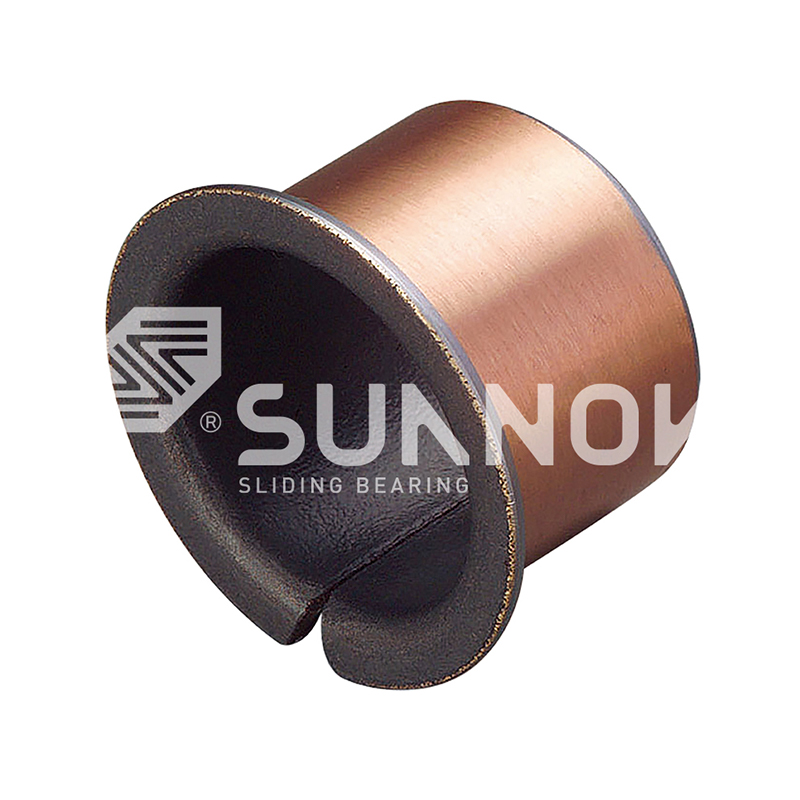
Die FB090-Familie umfasst standardisierte metrische bronzeumwickelte Buchsen; Die Variante FB08G verwendet eine Stahl-Graphit-Konstruktion für eine höhere Kantenbelastung. Dichtungs- und Flanschversionen erweitern das Spektrum auf rotierende und hin- und hergehende Wellen.
Bei umwickelten Bronzelagern ist die Maßhaltigkeit auf das Werkzeug und den Streifen zurückzuführen, nicht auf die maschinelle Bearbeitung. Aus diesem Grund dominiert das Verfahren die großvolumige, standardisierte metrische Buchsenproduktion.
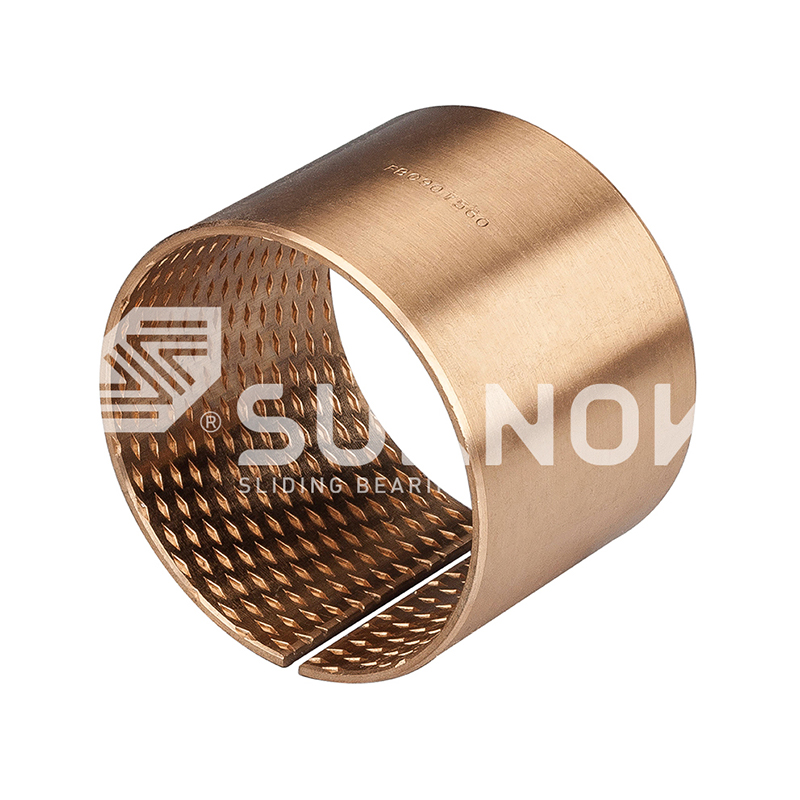 FB090 Bronzeumwickeltes Lager mit Diamantschmiertaschen Diese selbstschmierende Buchse besteht aus CuSn8-Bronzestreifen mit rautenförmigen Vertiefungen, die Fett zurückhalten, und bietet eine lange Lebensdauer und hohe Belastbarkeit für Bau- und Automobilanwendungen. Produkt anzeigen →
Maßbearbeitung und das Endkontrollprotokoll
Das abschließende Inspektionsprotokoll entscheidet darüber, ob ein Lager seinen Nenn-PV-Wert erreicht oder vorzeitig ausfällt. Die drei entscheidenden Kontrollen sind Maßtoleranz, Oberflächenbeschaffenheit und Schmierstoffabdeckung.
Die über 80 CNC-Drehmaschinen und Bearbeitungszentren von Shuangnuo ermöglichen Bohrungen, Flanschflächen und Senkungen für metrische Standardgrößen und kundenspezifische Zeichnungen. Da die gleiche Ausrüstung direkt aus hausintern gegossenen Rohlingen schneidet, bleibt die Maßüberprüfung vom Prototyp bis zur Produktionscharge konsistent.
| Inspektionspunkt | Methode | Kriterium |
| Legierungszusammensetzung | Spektrometer, drei Tore | Gütegrenzen pro Norm |
| Gusssicherheit | Sicht- und Ultraschallprüfung | Keine Porosität oder Schrumpfung |
| Gleitmitteleinbettung | Steckerabdeckung, Retentionstest | Flächenverhältnis und Sitztiefe |
| Gesinterter Schichtverbund | Scher- und Schälprobenahme | Haftfestigkeit der Schicht |
| Abmessungen | Messgeräte, KMG | ID, AD, Flansch gemäß Zeichnung |
| Oberflächenbeschaffenheit | Profilometer | Ra innerhalb der Spezifikation |
- Rohstoffauswahl und Wärmeberechnung
- Schmelzen mit Spektrometerkontrolle der Ofenbeschickung
- Gießen im Schleuder-, Durchlauf- oder Metallformverfahren
- Grob- und Fertigbearbeitung auf CNC-Geräten
- Festschmierstoffeinbettung oder Sinterschichtveredelung
- Endgültige Maß- und Materialabnahme
Gegossen, gesintert oder gewickelt: Passend zur Route und Anwendung
Kein einziger Herstellungsweg dominiert jede Anwendung. Gusslager im JDB-Stil tragen schwere Stoßbelastungen, gesinterte Bimetallteile eignen sich für großvolumige Hydraulik- und Hubkolbensysteme und umwickelte Bronzebuchsen sorgen für wirtschaftliche Präzision in standardisierten metrischen Größen.
Gegossen und eingebettet (JDB)
Festschmierstoffstopfen in einer gegossenen Kupfermatrix.
Hohe Stoß- und Kantenlasttoleranz.
Typische Verwendung: Stanzwerkzeuge, Formen, schwere Maschinen.
Gesintertes Bimetall (JF-800, 200-B)
Stahlträger mit gesinterter Bronzeschicht.
Hohe Dauerfestigkeit und Schmierstoffretention.
Typische Verwendung: Hydraulikpumpen, Zahnradpumpen.
Umwickelte Bronze (FB090)
Walzband mit aufgetragener Schmierstoffschicht.
Konsistente IDs in großvolumigen metrischen Größen.
Typischer Einsatz: Standardbuchsen, Führungsanwendungen.
Alle drei Wege haben eine gemeinsame Anforderung: Ein Lieferant, der sein eigenes Material und seine Bearbeitung kontrolliert, kann die gleiche Rückverfolgbarkeit für ein Katalogteil und eine kundenspezifische Zeichnung bieten und dies durch einen zuverlässigen Testbericht eines Dritten untermauern.
Häufig gestellte Fragen
Was ist die kritischste Prüfung bei der Herstellung selbstschmierender Lager?
Die Überprüfung der Materialzusammensetzung mittels Spektrometer ist am kritischsten, da eine Legierungsabweichung später nicht korrigiert werden kann. Die Drei-Tor-Kontrolle – Ofenbeschickung, geschmolzenes Metall vor dem Gießen und fertiger Guss – schützt jeden weiteren Prozessschritt.
Wie wirkt sich die Gussmethode auf die Lagerleistung aus?
Das Gießverfahren steuert die Dichte und Porosität der Mikrostruktur. Beim Schleuderguss entstehen dichte zylindrische Rohlinge für Hochleistungsbuchsen, beim Strangguss entsteht ein gleichmäßiges Stangenmaterial und beim Metallformguss entstehen endkonturnahe Formen mit weniger Materialabfall.
Wie werden Festschmierstoffstopfen an Ort und Stelle gehalten?
Nach dem Gießen werden die Taschen auf einen kontrollierten Durchmesser und eine kontrollierte Tiefe bearbeitet, und Graphit- oder Verbundstopfen werden mit Übermaß eingepresst. Die Retention wird durch Überprüfung der Sitztiefe und Schertests an repräsentativen Teilen überprüft.
Kann ein Kunde individuelle Abmessungen und Testberichte anfordern?
Ja. Hersteller mit eigener Guss- und CNC-Bearbeitung können nicht standardmäßige Größen anhand von Kundenzeichnungen herstellen und verlässliche Testberichte Dritter über Materialzusammensetzung und mechanische Eigenschaften bereitstellen.
Kontaktieren Sie uns //
Fragen haben? Sich in Verbindung setzen!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spezialisiert auf die Produktion verschiedener selbstschmierender Kupferlegierungsprodukte
Schnelle Links
Verwandte Produkte
Kontakt
- Hinzufügen: Nr. 69, Tingyao East Road, Industriezone Ganyao Town, Jishan County, Provinz Zhejiang, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-Mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Benutzerdefinierte selbstschmierende Kupferlegierunglager
