-
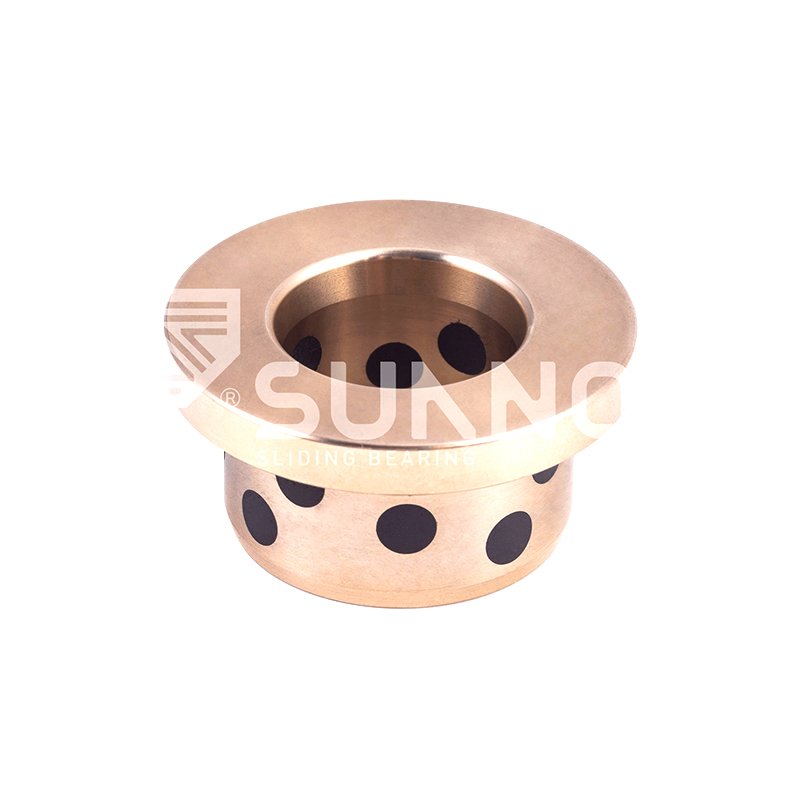
-

-
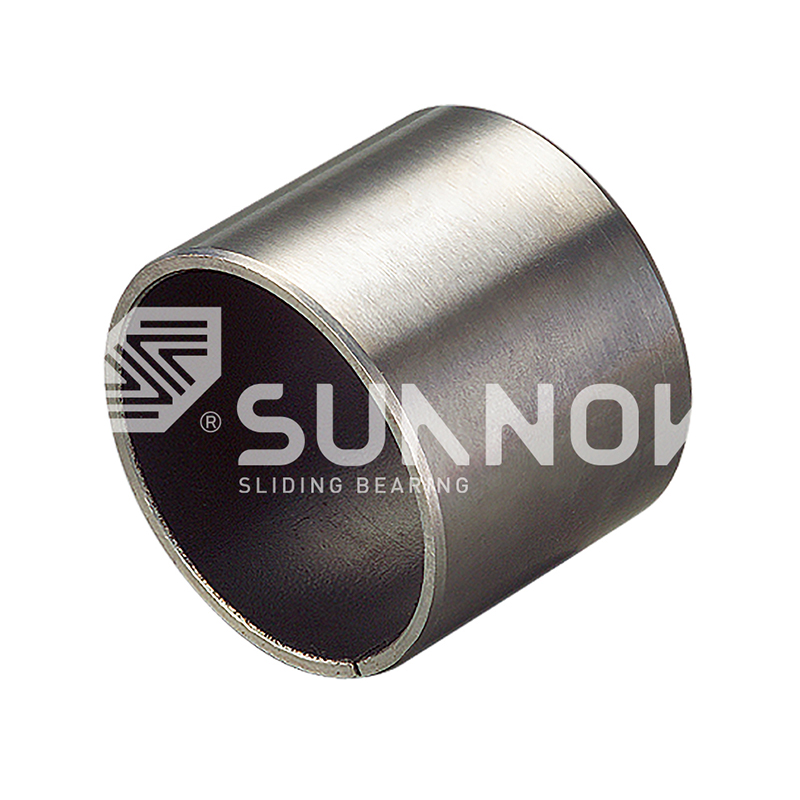 SF-1 Oilless-Lager Selbstschmierende SF-1T-Metall-Zahnrad-Pumpe Bronze-Buchse tragen
-
-
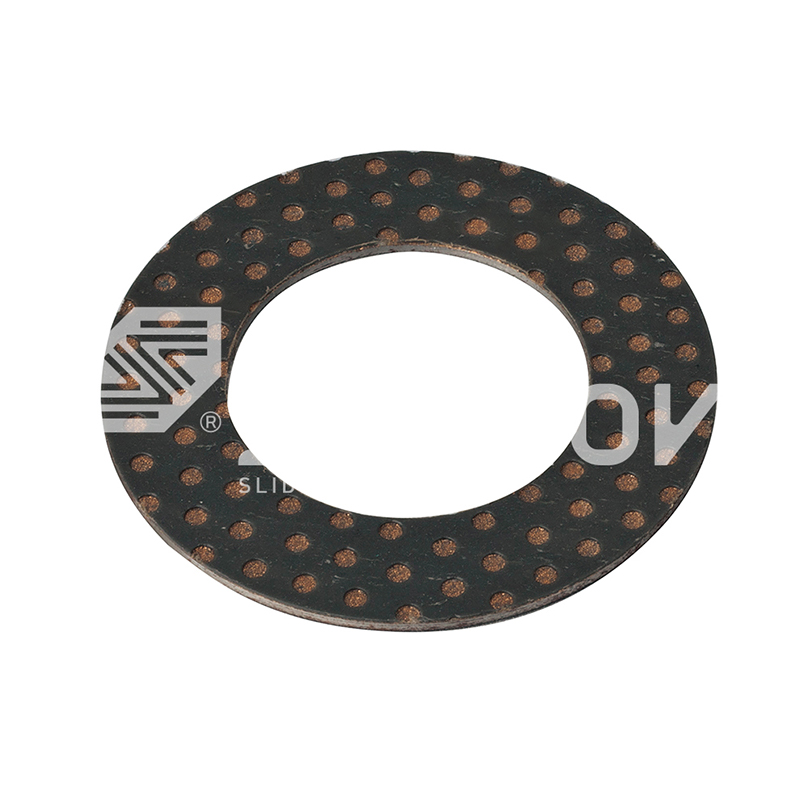 SF-2-Grenzschmierlager SF-2WC Standard metrische selbstschmierende Verbindungsschubflächen-Schieberscheiben
-
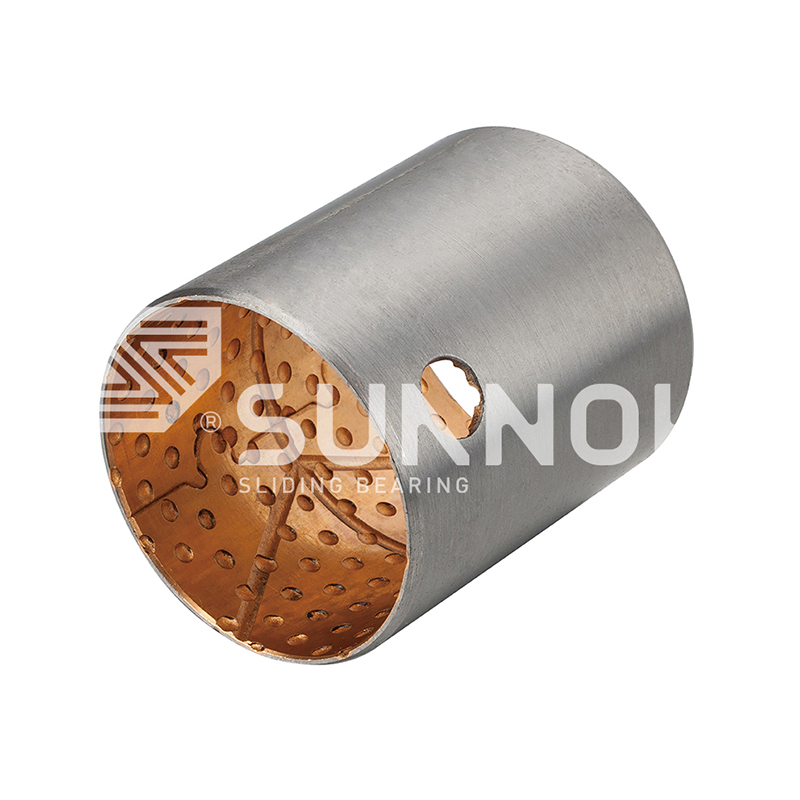
-
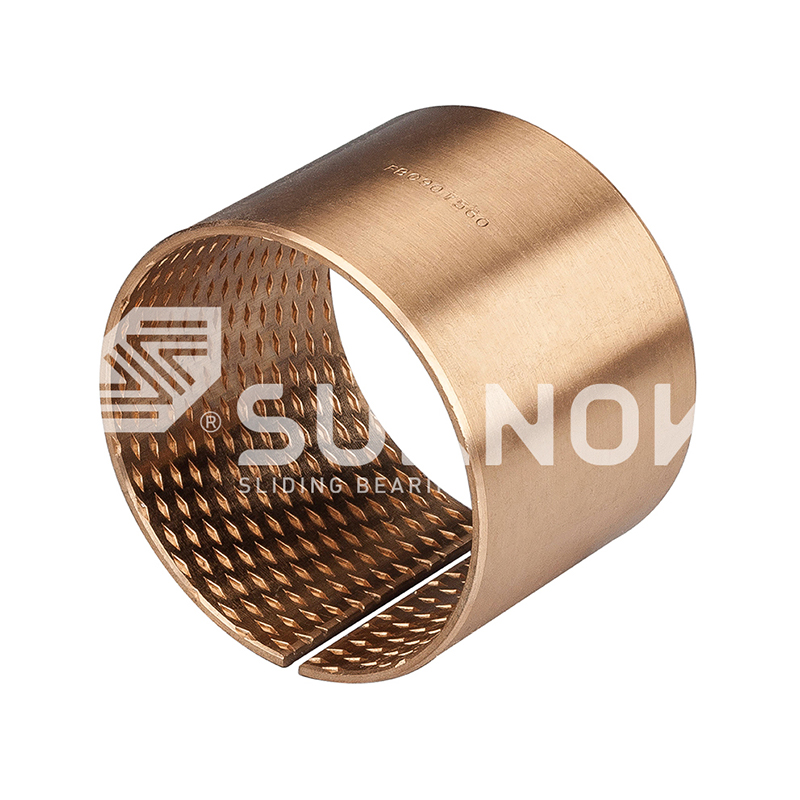 FB090 Bronze Peelling Lager FB090 Bronze Peelling Lager
-
 FB090 Bronze Peelling Lager FB091 Copper Packing Lager
Herstellung selbstschmierender Bronzebuchsen: Gießen, Sintern und Einbetten erklärt
Branchennachrichten-Ein Techniker zieht eine defekte Buchse aus einer Pressverbindung: Die Bohrung weist Riefen auf, das Außengehäuse weist Abriebspuren auf und die Schmierleitung wurde nie spezifiziert. Der Austausch muss ohne Öl erfolgen, was in der Regel eine selbstschmierende Bronzebuchse bedeutet. Über seine Leistungsfähigkeit entscheidet sich jedoch, bevor es das Fließband erreicht – in der Gießerei und im Sinterofen.
Vier Fertigungswege decken nahezu alle selbstschmierenden Bronzebuchsen auf dem Markt ab: Schleuderguss, Strangguss, Metallformguss und Pulversintern. Jedes erzeugt eine andere Materialstruktur, und diese Struktur bestimmt die Belastbarkeit, das Verschleißverhalten, die Dimensionsstabilität und die Kosten.
Warum der Herstellungsprozess über die Leistung der Buchse entscheidet
Eine Buchse ist nicht nur ein Bronzerohr mit Löchern. Der Herstellungsprozess bestimmt seine Korngröße, Porosität und die Bindung zwischen der Matrix und dem Festschmierstoff. Gussbronze ist dicht und fest, mit groben Körnern, die Stoßbelastungen standhalten; Es erforderte bearbeitete Taschen für Schmiermittelstopfen. Gesinterte Bronze auf einer Stahlrückseite besteht zunächst aus Pulver und weist daher eine kontrollierte Porosität auf, die Öl oder Festschmierstoffe in der Schicht selbst halten kann. Umwickelte Bronzebuchsen bestehen zunächst aus einem Streifen, was sie dünn, leicht und wirtschaftlich macht, ihre Belastbarkeit jedoch einschränkt.
Kurz gesagt, der Prozess ist die Spezifikation. Definieren Sie zunächst die Last, Geschwindigkeit, Wellenhärte und den verfügbaren Platz; Wählen Sie dann den passenden Prozess aus.
Gießverfahren für Bronzebuchsen
Für Hochleistungsbuchsen und Buchsen mit großem Durchmesser ist das Gießen die bewährte Methode. Bei der Produktion kommen drei Methoden zum Einsatz, von denen jede ihre eigene metallurgische Signatur hat.
Schleuderguss
Geschmolzene Bronze wird in eine rotierende Stahlform gegossen. Die Zentrifugalkraft drückt das Metall nach außen, verdichtet gleichzeitig die Außenfläche und drückt Oxide und leichtere Einschlüsse in Richtung der Bohrung, wo sie bei der Bearbeitung entfernt werden. Die äußere Schicht ist dicht, feinkörnig und ermüdungsbeständig, was das Schleudergießen zum bevorzugten Verfahren für dickwandige Buchsen macht, die Stoßbelastungen und hohen PV-Werten ausgesetzt sind. Dies ist der Weg, den wir für Produkte wie verwenden Selbstschmierende Buchsen aus JDB600-Gussbronze , wobei die Bronzematrix die strukturelle Last trägt und bearbeitete Taschen das Schmiermittel aufnehmen.
 Großhandel JDB-600 Guss selbstschmierende Bronze-Führungsbuchsenlager Lieferanten, Zhejiang Shuangnuo Bearing Technology Co., Ltd. ist China JDB-600 Guss selbstschmierende Bronze-Führungsbuchsenlager Lieferanten, Unternehmen, W... Produkt anzeigen →
Strangguss
Beim Strangguss wird Bronze geschmolzen und durch eine wassergekühlte Graphitform gezogen. Die Erstarrung erfolgt schnell und kontrolliert und gewährleistet dem Stab eine gleichmäßig feine Körnung mit sehr geringer Porosität. Stranggussrundstücke sind der Standardausgangspunkt für aus Stangenmaterial gefertigte Buchsen, da Defekte wie Lunker und Entmischungen selten sind. Wenn für einen Produktionslauf über eine große Länge hinweg konstante chemische und mechanische Eigenschaften erforderlich sind, ist Stranggießen die sicherere Wahl.
Metallformguss
Für einfachere Geometrien und kostenbewusste Chargen kann Bronze direkt in dauerhafte Formen aus Stahl oder Gusseisen gegossen werden. Die Werkzeugbestückung ist kostengünstig und die Oberflächenqualität ist akzeptabel, aber die Kornstruktur ist weniger gleichmäßig als beim Schleuder- oder Strangguss und die Ermüdungsbeständigkeit ist geringer. Metallformguss eignet sich am besten für Standardbuchsen mit mäßigen Belastungsanforderungen.
Unabhängig von der Gussroute muss der Rohling noch bearbeitet werden, um seine endgültige Geometrie zu erreichen. Durch Drehen, Bohren und Reiben wird die Bohrung auf die angegebene Toleranzklasse gebracht – typischerweise H7 für eine Laufpassung – und die bearbeitete Oberflächenbeschaffenheit steuert, wie schnell sich der Festschmierstofffilm auf der Welle bildet. Wenn Sie sich die praktischen Details genauer ansehen möchten, haben wir sie zusammengestellt Wie gegossene Bronzebuchsen werden in einer echten Gießereiumgebung hergestellt .
Einbetten von Festschmierstoff in die Bronzematrix
Sobald der Bronzerohling gegossen und bearbeitet ist, wird die Lagerfläche mit einem definierten Taschenmuster gebohrt oder gefräst. Diese Taschen werden dann mit Festschmierstoffstopfen gefüllt – normalerweise Graphit gemischt mit Metallpulvern und in einigen Qualitäten mit Molybdänisulfid. Das Stopfenmuster ist nicht dekorativ: Tiefe, Durchmesser und Abstand werden anhand der PV-Grenze und des Arbeitszyklus des Lagers berechnet. Die typische Schmierstoffabdeckung beträgt 20 bis 35 % der Gleitfläche.
Beim Einlaufen übertragen die Stoppen einen dünnen Film auf die Welle. Dieser Film, nicht die Bronzeoberfläche selbst, trägt den Schleifkontakt. Aus diesem Grund funktionieren selbstschmierende Buchsen gut bei niedrigen Geschwindigkeiten und intermittierenden Bewegungen, bei denen es schwierig ist, einen Ölfilm aufrechtzuerhalten. Für die Filmbildung sind zwei Bedingungen entscheidend: Die Welle sollte über etwa 45 HRC gehärtet sein und ihre Oberflächengüte sollte bei Ra 0,4 bis 0,8 Mikrometer liegen. Ein weicherer oder rauer Schaft reibt die Stopfen ab, bevor sich der Transferfilm stabilisiert.
Die Platzierung des Steckers richtet sich nach den Belastungszonen des Lagers. Eine Flanschbuchse nimmt beispielsweise Stopfen sowohl in der Bohrung als auch auf der Flanschfläche auf, da die Druckfläche eine eigene Gleitschnittstelle erzeugt. In Formenbau- und Automatisierungsanwendungen beispielsweise JDB650 Feststoffschmierbuchsen Nutzen Sie dieses Einbettungsprinzip, um eine wartungsfreie Führung an Auswerfer- und Führungspositionen zu gewährleisten.
 Großhandel JDB650 selbstschmierende ölfreie Messingbuchsenlager Lieferanten, Comp Zhejiang Shuangnuo Bearing Technology Co., Ltd. ist China JDB650 selbstschmierende ölfreie Messingbuchsenlager, Lieferanten, Unternehmen, wir ... Produkt anzeigen →
Sintern: Bimetallbuchsen mit Stahlrücken
Nicht jede selbstschmierende Buchse ist zunächst ein Gussrohling. Pulvermetallurgie baut das Teil anders auf: eine Stahlunterlage mit einer aufgesinterten porösen Bronzeschicht.
Der Herstellungsablauf ist unkompliziert. Ein Stahlband wird gereinigt, mit einer Schicht aus Kupferlegierungspulver beschichtet und bei Sintertemperatur und kontrollierter Atmosphäre durch einen Ofen geführt. Die Pulverpartikel verbinden sich untereinander und mit dem Stahl und bilden eine kontrollierte Porosität. Nach dem Sintern wird das Band auf die endgültige Dicke ausgewalzt und die Poren mit Öl imprägniert oder mit Festschmierstoff gefüllt. Das Ergebnis ist eine Buchse, die die strukturelle Festigkeit eines Stahlmantels mit dem Reibungsverhalten einer Bronze-Gleitschicht kombiniert.
Buchsen mit Stahlrücken sind viel dünner als Gussausführungen und basieren auf einer Presspassung in der Gehäusebohrung. Sie sind die Standardlösung für Hydraulikpumpen, Zahnradpumpen, Kompressoren und Automobilkomponenten, bei denen der Platz begrenzt ist. Stirb 200-B ölspeicherndes Bimetalllager ist ein gutes Beispiel für diese Konstruktion, bei der der Festschmierstoff direkt in der Sinterschicht verteilt ist.
 Großhandel 200#B Ölhaltendes Bimetalllager (Stahlrücken, Kupfersinter Wi Zhejiang Shuangnuo Bearing Technology Co., Ltd. ist ein ölbeständiges Bimetalllager der Marke China 200#B (Stahlrücken-Kupfersinterlager mit festem L... Produkt anzeigen →
Der Hauptunterschied zu Gussbronze ist die Porosität. Eine Sinterschicht dient als Schmiermittelreservoir; Gussbronze hat keine nützliche Porosität, daher muss das Schmiermittel über Stopfen zugeführt werden. Der Nachteil besteht darin, dass gesinterte Schichten dünn und weniger tolerant gegenüber Kantenbelastungen und Verunreinigungen sind als eine massive Gusswand.
Umwickelte Buchsen: eine leichtere Alternative
Für leichte und mittlere Belastungen bieten umwickelte Buchsen eine schnelle und wirtschaftliche Lösung. Ein Bronzestreifen mit vorgepressten Graphitstopfen wird in eine zylindrische Form gerollt und auf den fertigen Durchmesser geformt. Die Wandstärke ist gering, 1 bis 2,5 mm, und die Buchse hängt zur Unterstützung an der Gehäusebohrung. Ummantelte Buchsen lassen sich leicht einpressen und sind kostengünstiger als gegossene Alternativen, sie können jedoch hinsichtlich der Schlagfestigkeit oder Belastbarkeit nicht mit Gusskonstruktionen mithalten. Sie werden am besten ausgewählt, wenn Gewicht, Kosten und Montagegeschwindigkeit die extremen Belastungsanforderungen überwiegen.
Qualitätskontrolle entlang der gesamten Produktionslinie
Was eine Buchse sicher von einem vorzeitigen Ausfall unterscheidet, ist die Inspektionsdisziplin in jeder Phase. In unserer Gießerei wird jede Schmelze mit einem Spektrometer in drei Schritten analysiert: vor dem Gießen, während des Gießens und am fertigen Gussstück. Diese Sequenz fängt minderwertige Zinnbronze oder Messing auf, bevor sie im Feld zu einem geritzten Schaft wird.
Käufer sollten die gleichen Nachweise verlangen, die sie von jeder kritischen Komponente verlangen würden: Berichte über die chemische Zusammensetzung, mechanische Eigenschaftswerte und Maßaufzeichnungen. Wenn der Lieferant auch Testergebnisse eines unabhängigen Labors vorweisen kann, umso besser. Bei nicht standardmäßigen Teilen ist die Maßkontrolle noch wichtiger, da die Passform zusammen mit dem Teil entworfen wird. Die praktische Seite davon behandeln wir in unserem Leitfaden zu Kundenspezifische Bronzebuchsen mit nicht standardmäßigen Abmessungen und Toleranzen .
Vergleich der vier Herstellungswege
Die folgende Tabelle ist ein Vergleich im ersten Durchgang. Nutzen Sie es, um Prozessoptionen in die engere Auswahl zu nehmen, bevor Sie mit einem Hersteller sprechen.
| Prozess | Materialstruktur | Typische Buchsenform | Tragfähigkeit | Am besten geeignet für |
|---|---|---|---|---|
| Schleuderguss | Dichte, feinkörnige Außenhülle | Dickwandige Zylinder- und Bundbuchsen | Hoch | Schwere Maschinen, Pressen, Stoßbelastungen |
| Strangguss | Gleichmäßige feine Körnung, sehr geringe Porosität | In kundenspezifischen Größen bearbeitetes Stangenmaterial | Hoch | Lange Produktionsläufe, gleichbleibende Qualität |
| Metallformguss | Ausreichende Dichte, weniger gleichmäßige Körnung | Einfache Standardgeometrien | Mittelhoch | Kostengünstige Standardteile |
| Gesintertes Bimetall | Mit stahlverbundener poröser Bronzeschicht | Dünnwandige Hülsen- und Bundbuchsen | Mittelhoch | Hydraulik, Zahnradpumpen, Automobil |
| Eingewickelte Bronze | Walzband mit gepressten Graphitstopfen | Dünnwandige Hülsen- und Flanschformen | Mittel | Leichte bis mittlere Belastungen, kostengünstige Baugruppen |
Auch die Alterung von Guss- und Sinterkonstruktionen ist unterschiedlich. Gesinterte Schichten verschleißen gleichmäßig, sind aber dünn; Gussbronze hält unter abrasiven Bedingungen und hoher Kantenbelastung länger. Detaillierte Daten zu diesem Kompromiss finden Sie in unserem Vergleich Haltbarkeit von gesinterten gegenüber gegossenen Bronzebuchsen .
Worauf Sie bei einem Buchsenhersteller achten sollten
Beginnen Sie mit der Schlussfolgerung: Wählen Sie einen Hersteller, der das Material von der Schmelze bis zur fertigen Bohrung kontrolliert. Eine Fabrik, die ihre eigene Bronze schmilzt, sie gießt und dann am selben Standort bearbeitet wird, kann die Vorlaufzeiten verkürzen und das Risiko eliminieren, Rohlinge unbekannter Qualität von externen Quellen zu kaufen.
Ein integrierter Lieferant sollte Ihnen Folgendes vorweisen können:
- Eigene Schmelz- und Gießkapazität, die idealerweise Schleuder-, Durchlauf- und Metallformprozesse abdeckt.
- CNC-Drehen, Bohren und Fräsen für fertige Abmessungen und Oberflächengüte.
- Spektrometrische Überprüfung der Chemie bei jeder Hitze.
- Zugriff auf unabhängige Labortestberichte für Zusammensetzung und mechanische Eigenschaften.
- Dokumentierte Erfahrung mit nicht standardmäßigen Größen, Toleranzen und kundenspezifischen Steckermustern.
Diese Maß an Kontrolle ermöglicht es, ein JDB-Serienteil mit Feststoffschmierung aus einer kundenspezifischen Legierung zu gießen und innerhalb derselben Produktionswoche mit engen Toleranzen zu bearbeiten. Es ist auch der Unterschied zwischen einer Buchse, die bei der Lieferung passt, und einer, die am Fließband nachgearbeitet werden muss.
Die eigentlichen Spezifikationen einer selbstschmierenden Bronzebuchse werden durch ihren Herstellungsprozess bestimmt. Definieren Sie zunächst die Belastung, Geschwindigkeit, Wellenhärte und den verfügbaren Platz. Passen Sie als Nächstes den Prozess an. Bitten Sie dann den Lieferanten um die gleichen Nachweise, die Sie von jeder kritischen Komponente verlangen würden – Chemie, Mechanik und Abmessungen. Mit dieser Reihenfolge erhalten Sie eine Buchse, die die Maschine, die sie schützt, überdauert.
Kontaktieren Sie uns //
Fragen haben? Sich in Verbindung setzen!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spezialisiert auf die Produktion verschiedener selbstschmierender Kupferlegierungsprodukte
Schnelle Links
Verwandte Produkte
Kontakt
- Hinzufügen: Nr. 69, Tingyao East Road, Industriezone Ganyao Town, Jishan County, Provinz Zhejiang, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-Mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Benutzerdefinierte selbstschmierende Kupferlegierunglager
