-
-
-
-
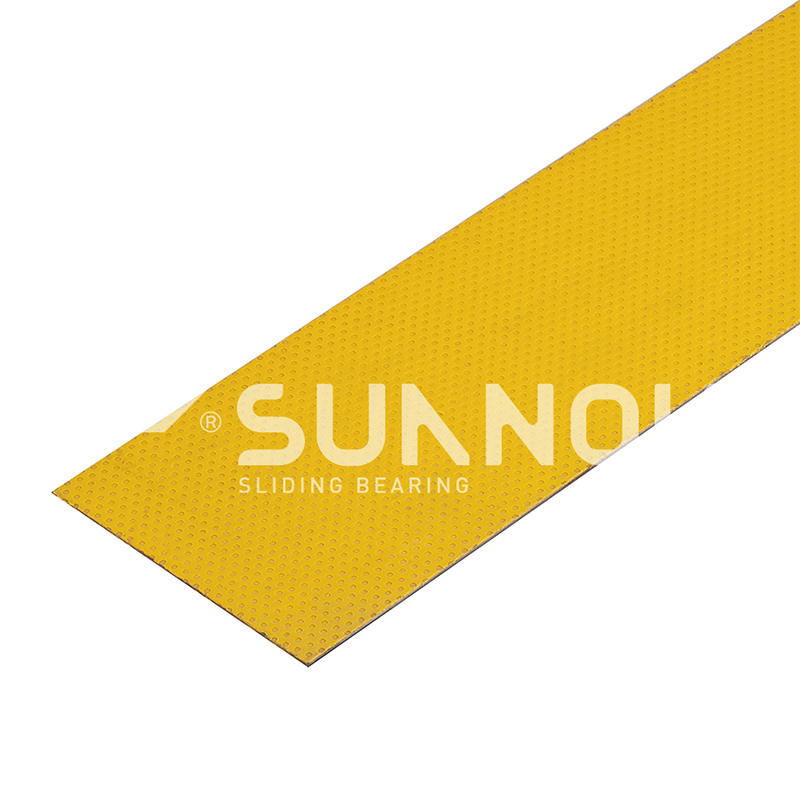 SF-2-Grenzschmierlager SF-2SP Standard Metrikgröße Selbstschmierer Verschleißstreifen mit PTFE
-

-
 JF-800 Bi-Metal-Lager JF-20 Hochleistungs-Aluminium + Kohlenstoffstahllegierung für Industriemaschinen
-
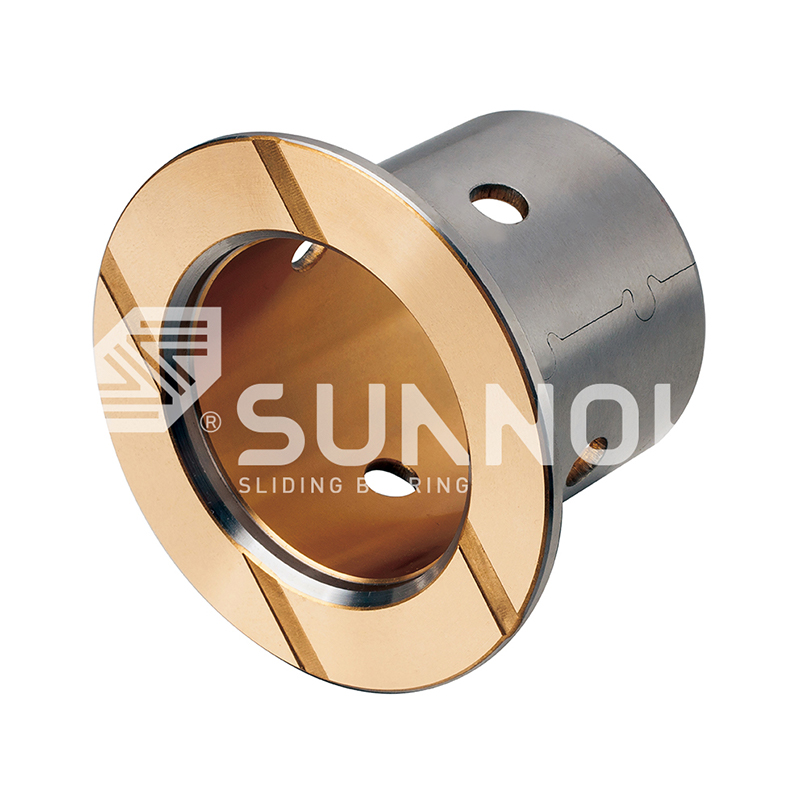 JF-800 Bi-Metal-Lager JF-800F Standard metrischer Flanschlager
-
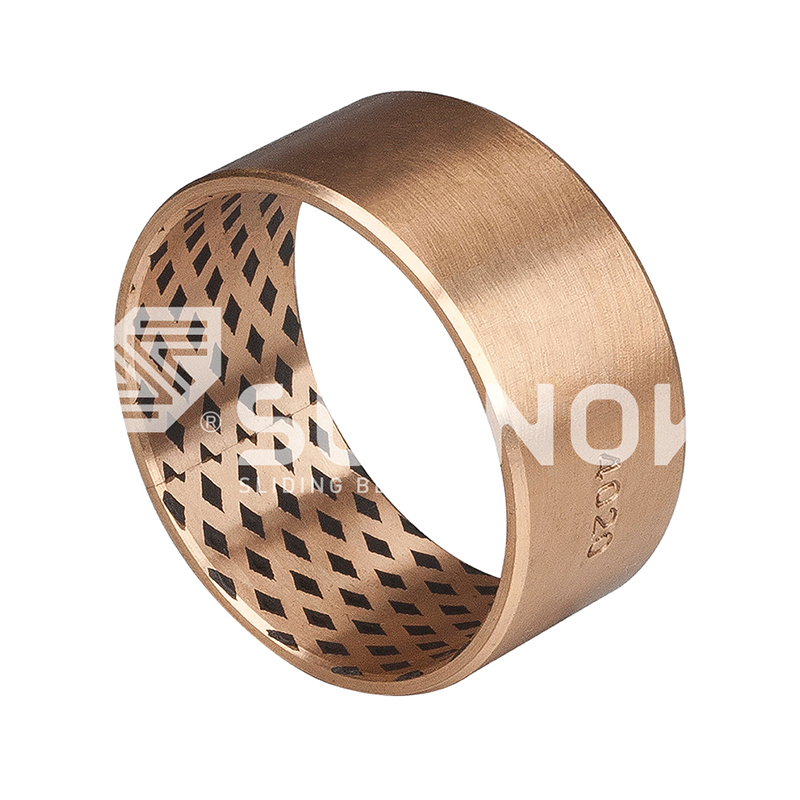 FB090 Bronze Peelling Lager FB09G Bronze eingewickelt
So wählen Sie selbstschmierende Lager für Formen- und Spritzgussmaschinen aus
Branchennachrichten-Ein mit 25 Schüssen pro Minute rotierendes Spritzgusswerkzeug bewegt seine Auswerferstifte mehr als tausend Mal pro Stunde durch ihre Führungsbuchsen. Bei einer 550-Tonnen-Presse unterliegen diese Buchsen lokalen Oberflächendrücken zwischen 15 und 30 MPa, laufen bei Formtemperaturen von 60 bis 120 °C und erhalten nach dem Zusammenbau niemals Fett. Bei der Auswahl selbstschmierender Lager für Formen- und Spritzgussmaschinen muss zunächst akzeptiert werden, dass die Buchse für die gesamte Lebensdauer des Werkzeugs ihre eigene Schmierung bereitstellen muss.
Ein selbstschmierendes Lager ist ein Gleitlager mit Festschmierstoff, normalerweise Graphit, PTFE oder einem Metallsulfid, eingebettet in eine Matrix aus Kupferlegierung oder Stahlrücken und so konstruiert, dass es während seiner gesamten Lebensdauer ohne externes Öl oder Fett läuft.
Der Auswahlprozess besteht aus einer fünfstufigen Checkliste: Last und PV-Wert, Temperatur, Welle und Toleranzstandards, Bewegungsart und praktische Montage. Die meisten Formfehler sind auf einen übersprungenen Parameter zurückzuführen, in der Regel auf die Last.
Passen Sie zuerst Last und PV-Wert an
Das erste Auswahlkriterium ist die Belastbarkeit und der PV-Wert, denn eine Führungsbuchse, die dem lokalen Oberflächendruck nicht standhalten kann, versagt, egal wie gut die restliche Form konstruiert ist.
Die PV-Bewertung ist der Druck in MPa multipliziert mit der Gleitgeschwindigkeit in Metern pro Sekunde. Die Positionen der Formführungen laufen langsam, normalerweise 0,05 bis 0,3 m/s, sodass der Druck die Berechnung dominiert. Der lokale Flächendruck auf Auswerferstifte in hochgepackten Teilen kann 20 bis 50 MPa erreichen und liegt damit weit über der Grenze einer einfachen Polymerbuchse. Eine gegossene Kupferlegierung mit Graphitstopfen bewältigt diese Kombination, da die Bronzematrix die Last trägt, während der Graphit für eine kontinuierliche Schmierung sorgt.
Vergleichen Sie die typischen statischen Belastungsgrenzen der vier Hauptlagerfamilien, die in Formen verwendet werden:
Typische statische Belastbarkeit nach Serie
JDB-Bronzeguss 250 MPa
JF Bimetall 200 MPa
SF1 PTFE-Bronze 140 MPa
FB090 verpackt 120 MPa
Bei den Werten handelt es sich um typische statische Tragfähigkeiten für Standardgüten; Überprüfen Sie dies anhand des Materialtestberichts für Ihre ausgewählte Legierung.
Für Auswerfer- und Führungspositionen wird standardmäßig Bronzeguss verwendet. Die Transferfilmmechanismus von JDB-Feststoffschmierlagern erklärt, warum diese Familie bei langsamen Hochdruck-Formanwendungen so gut funktioniert.
250 MPa statische Belastbarkeit, JDB-Bronzeguss
2,5 MPa m/s PV-Grenzwert für Trockenlauf
300°C maximale Betriebstemperatur
Bestätigen Sie Temperatur und Chemikalienexposition
Das zweite Tor ist die Temperatur, da der Festschmierstoff und die Lagermatrix jeweils definierte thermische Grenzen haben, die darüber entscheiden, welche Serie sicher spezifiziert werden kann.
Die Wahl des Harzes bestimmt die Formtemperatur:
- Standardharze: Formtemperaturen von 40 bis 80 °C.
- Technische Kunststoffe: Werkzeugtemperaturen von 80 bis 120 °C.
- Heißkanal- und Nadelverschlussbereiche: Lagersitze bei 150 bis 200 °C.
Ein PTFE-basiertes SF1-Lager bleibt bis zu einer Dauertemperatur von etwa 250 °C innerhalb seiner Nennleistung, während in Graphit eingebettete Bronzesorten ihren Schmierfilm bei 300 °C oder höher halten.
Oberhalb von 200 °C überdauert in Graphit eingebettete Bronze Lager auf PTFE-Basis, da Graphit unter 450 °C nicht nennenswert oxidiert, während PTFE bei etwa 260 °C an Tragfähigkeit verliert.
Auch die Exposition gegenüber Chemikalien spielt eine Rolle. Bestellen Sie in Formzellen, in denen Bediener die Führungssäulen mit Lösungsmittel abwischen oder in denen Abwaschen an der Tagesordnung ist, Edelstahl- oder versiegelte Varianten, damit Reinigungsmittel das Festschmiermittel nicht von offenen Kanten spülen können.
Überprüfen Sie die Härte-, Oberflächen- und Toleranzstandards der Welle
Das dritte Tor ist die tribologische Paarung, denn das Lager ist nur so gut wie die Welle, die dagegen läuft, und die Abmessungsklasse muss mit dem in der Werkstatt verwendeten Formstandard übereinstimmen.
Die Wellenhärte für Auswerferstifte und Führungssäulen sollte 45 bis 55 HRC betragen. Unterhalb von 40 HRC wirken in der Bronze eingelagerte harte Graphitpartikel wie eine Feile auf einem weichen Schaft. Die Oberflächenbeschaffenheit sollte Ra 0,4 bis 0,8 Mikrometer betragen. Bei raueren Oberflächen wird die Transferfolie abgekratzt; Spiegeloberflächen geben der Folie nichts, woran sie haften kann. Verchromte oder nitrierte Auswerferstifte sind die Standardpaarung für JDB-Führungslager in Automobilformen.
Bestellen Sie für Automobilwerkzeuge das Führungslager mit der gleichen Formschlussfunktion wie der NAAMS-Standard.
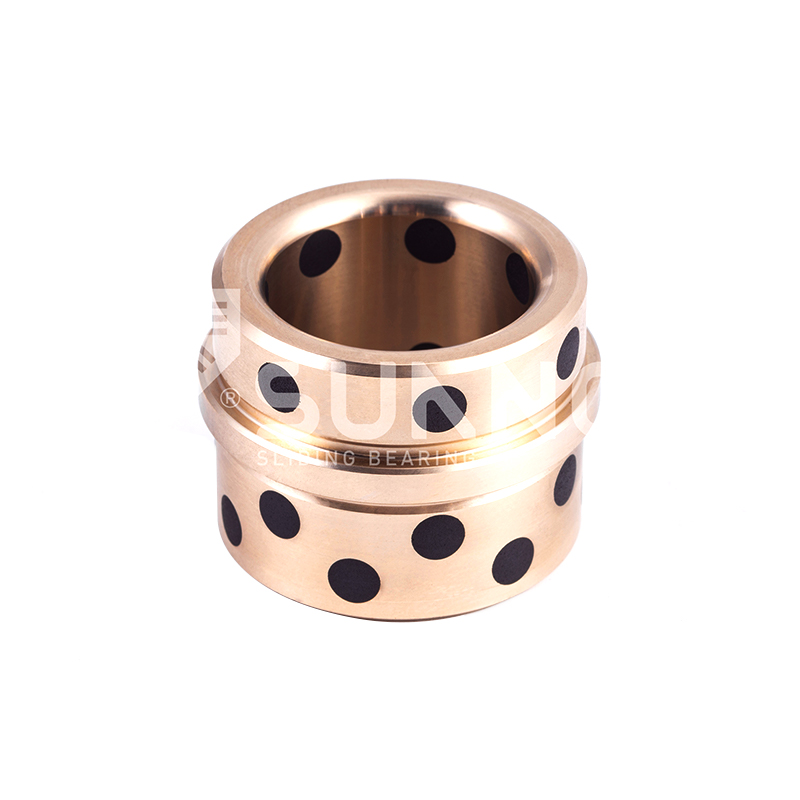
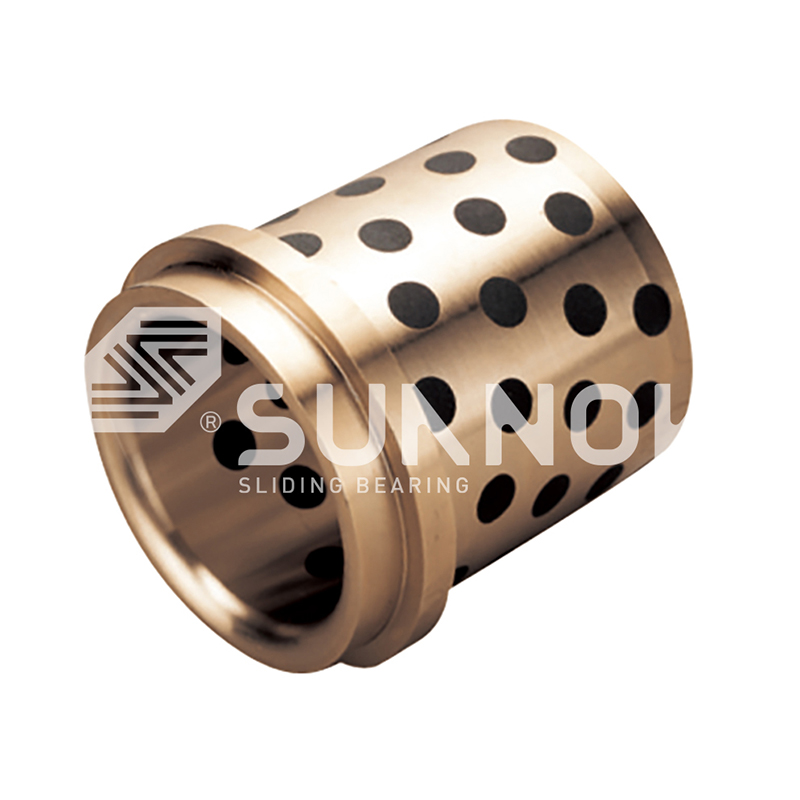 Mit Graphit verstopfte Bronzebuchse mit Doppelflansch und NAAMS-Formschluss Diese Doppelflansch-Bronzebuchse entspricht den NAAMS-Werkzeugstandards und ermöglicht eine bidirektionale axiale Positionierung ohne zusätzliche Hardware. Seine Graphitstopfen ermöglichen einen wartungsfreien Betrieb unter hoher Belastung und machen es zu einem direkten Ersatz für Matrizenführungen in der Automobilindustrie. Produkt anzeigen →
Für europäische Maschinen verwenden Sie das Profil DIN 9834 und metrische Flanschversionen (JFB650, JFBB) decken die Durchgangslochmontage ab.
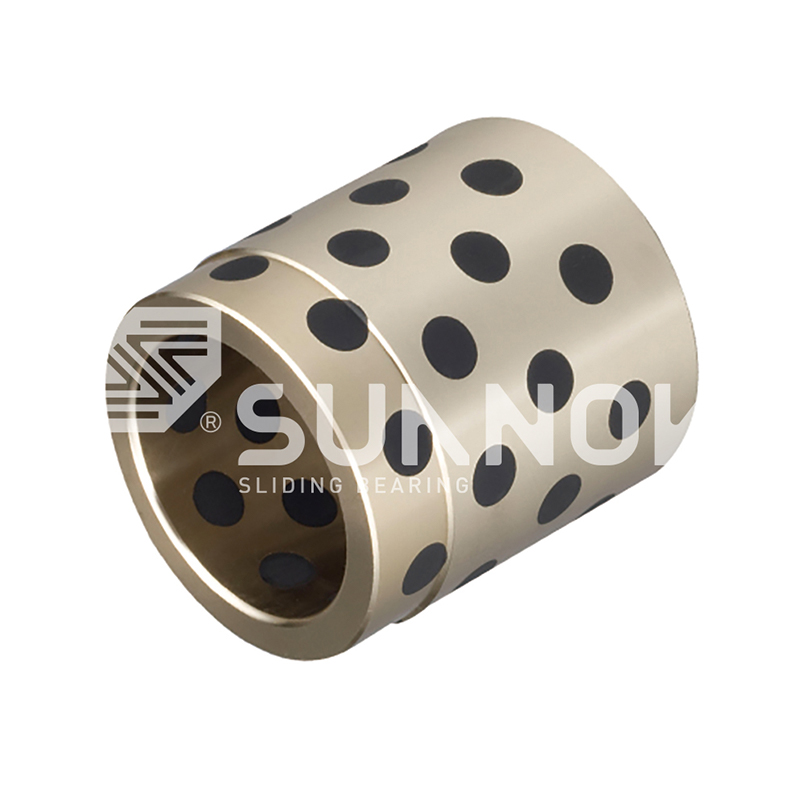
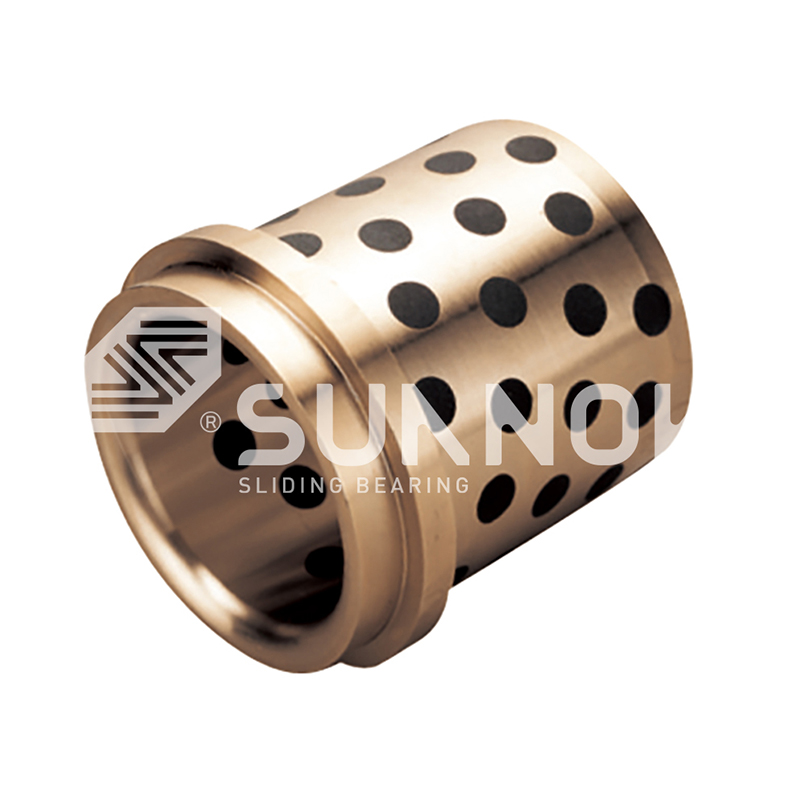 Wartungsfreie Kragenbuchse aus Messing nach DIN 9834 mit Graphiteinsätzen Diese Bundbuchse nach DIN 9834 bietet eine positive axiale Positionierung für europäische Presswerkzeuge. Das Messinggehäuse mit Graphiteinsätzen läuft ohne externe Schmierung und der Kragen vereinfacht die Installation – überprüfen Sie einfach den Sitz des H7-Gehäuses und die Presskraftgrenzen. Produkt anzeigen →
| Position | Schafthärte | Oberflächenbeschaffenheit | Bevorzugte Serie |
| Auswerferführungsstift | 50 bis 55 HRC | Ra 0,4 Mikron | JEGB / JOSG |
| Führungssäule | 45 bis 50 HRC | Ra 0,6 Mikron | GB61 / DIN 9834 |
| Gleitverschleißplatte | Mindestens 45 HRC | Ra 0,8 Mikron | JESW / JPBW |
| Hydraulische Auswurfstange | 55 bis 60 HRC | Ra 0,4 Mikron | SF1D |
Überprüfen Sie die Toleranz des Lagerinnendurchmessers anhand des tatsächlichen Stiftdurchmessers, bevor Sie das Gehäuse bearbeiten. Ein Interferenzfehler von 0,02 mm zeigt sich innerhalb der ersten 100 Zyklen als festsitzender Auswerfer.
Wenn Sie bei Zhejiang Shuangnuo Bearing Technology Co., Ltd. bestellen, bestätigt der Materialtestbericht den Legierungsgrad und die mechanischen Eigenschaften für jede Charge.
Ordnen Sie die Serie dem Bewegungsprofil zu
Das vierte Tor ist vom Bewegungstyp, da Auswerferhübe, Führungssäulen, Gleitschienen und hydraulische Auswerfer sehr unterschiedliche Kombinationen von Druck und Geschwindigkeit auferlegen.
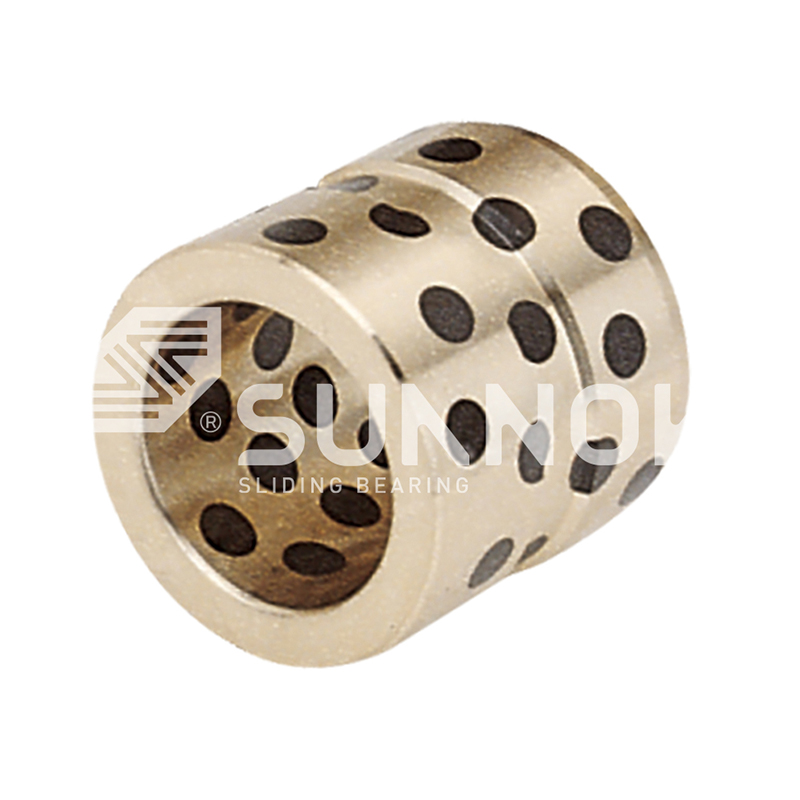
Auswerfermechanismen sind die Positionen mit der höchsten Belastung und der niedrigsten Geschwindigkeit in einer Form. JEGB- und JEGBK-Auswerferführungslager bestehen aus Gussbronze mit Graphitstopfen, die so bearbeitet sind, dass sie in die Auswerferplattenbaugruppe passen.
 Mittelflansch-Bronzebuchse mit massivem Graphit für Formen und Automatisierung Diese Mittelflanschbuchse wurde für Auswerfermechanismen und Automatisierung entwickelt und bietet eine zentrale axiale Referenz, während Graphiteinsätze hohe statische Belastungen und langsames Gleiten bewältigen. Es eignet sich für Stellen, an denen der Oberflächendruck ohne Öl 20 MPa übersteigt. Produkt anzeigen →
Bronzeguss mit Graphitstopfen (JDB)
Wählen Sie Auswerferstifte, Führungssäulen und Verschleißplatten mit einer Laufgeschwindigkeit unter 0,3 m/s und einem Oberflächendruck über 20 MPa. Hohe statische Belastung, hohe Temperaturtoleranz, geringe Reibung bei Bildung des Graphit-Transferfilms.
PTFE-Bronze auf Stahl (SF1)
Wählen Sie schnellere, leichtere Positionen wie hydraulische Auswurfstangen, Zahnradpumpenwellen und Schlitten mit einer Geschwindigkeit von über 0,3 m/s. Geringere Reibung und leiserer Lauf, aber achten Sie auf die Dauertemperaturgrenze von 250 °C.
Faustregel: unter 0,3 m/s bei einem Druck über 20 MPa ist JDB-Territorium; über 0,3 m/s bei leichten Lasten liegt im SF1-Bereich; Starke oszillierende hydraulische Kräfte erfordern die JF-Serie mit Bimetall-Stahlrücken.
Bestätigen Sie die Bearbeitungs-, Montage- und Wartungsdetails
Das fünfte Tor ist praktisch: Stellen Sie sicher, dass die Buchse maschinell am Gehäuse befestigt, ohne Kantenbeschädigung installiert und bei der geplanten Formwartung überprüft werden kann.
Gussbronzesorten lassen sich gut bearbeiten, was bedeutet, dass Sie die Bohrung auf die exakte Gehäusetoleranz fertigstellen können, nachdem das Gehäuse selbst geschweißt oder repariert wurde. Dieser Arbeitsablauf führt zu einer wiederholbaren Auswahlentscheidung für jede Form oder Formmaschine:
- Definieren Sie die Einschaltdauer: Hübe pro Minute, Hublänge und Betriebsstunden pro Jahr.
- Berechnen Sie die maximale Flächenpressung und Gleitgeschwindigkeit am Lagersitz.
- Notieren Sie die höchste Dauertemperatur an der Lagerstelle, nicht die Temperatur der Formoberfläche.
- Geben Sie Wellenhärte, Oberflächenbeschaffenheit und Toleranzstandard an: metrisch, NAAMS oder DIN.
- Wählen Sie die Lagerserie und -geometrie aus: zylindrisch, mit Flansch, Anlaufscheibe oder Verschleißplatte.
- Bestätigen Sie die Bearbeitungszugaben und fordern Sie vor der Produktion Materialtestberichte an.
Diese Lager sind konstruktionsbedingt wartungsfrei, die Gegenwelle jedoch nicht. Untersuchen Sie die Welle bei jedem geplanten Wartungsfenster auf Riefen oder Rost, wischen Sie Schleifstaub ab und tauschen Sie die Buchse aus, wenn das Laufspiel die ursprüngliche Verschleißgrenze erreicht. Das Nachschmieren eines Lagers mit eingebettetem Graphit mit Fett ist in der Regel ein Fehler, da Fett Schimmelpilzstaub anzieht, das Reibungsregime verändert und die Bildung des Graphitübertragungsfilms verhindert. Testberichte Dritter zur Materialzusammensetzung und mechanischen Eigenschaften sind auf Anfrage erhältlich.
Häufig gestellte Fragen
Welches selbstschmierende Lager eignet sich am besten für Auswerferführungsstifte?
JDB-Gussbronze-Auswerferführungslager wie JEGB, JEGBK und JOSG sind die Standardwahl, da Auswerferstifte langsam, unter hohem Druck und heiß sind. Die Graphitstopfen liefern einen kontinuierlichen Übertragungsfilm, während die Bronzematrix die Last trägt.
Welche Wellenhärte benötigt ein selbstschmierendes Lager?
Geben Sie 45 bis 55 HRC mit einer Oberflächengüte von Ra 0,4 bis 0,8 Mikrometer an. Weichere Schäfte werden durch die harten Graphitpartikel zerschnitten und raue Oberflächen verhindern die Verklebung der Transferfolie.
Können diese Lager völlig trocken laufen?
Ja. Der eingebettete Festschmierstoff ist das Schmiersystem. Das Lager bildet in den ersten Betriebsstunden einen Übertragungsfilm auf der Welle, danach ist der Trockenbetrieb normal. Fügen Sie kein Fett hinzu, es sei denn, der Lieferant spezifiziert eine Version mit Hybridschmierung.
Wie lange hält ein selbstschmierendes Führungslager?
Bei 20 MPa und 0,1 m/s übersteigt eine JDB-Führungsbuchse typischerweise 10.000 Betriebsstunden, bevor das Spiel den Toleranzbereich überschreitet. Halten Sie die Druckgeschwindigkeit unter 2,5 MPa m/s und überwachen Sie den Wellenabstand bei geplanten Wartungsarbeiten.
Für einen vollständigen Überblick über die JDB-, SF1-, JF- und FB090-Familien vergleichen Sie die Katalog für selbstschmierende Lager .
Kontaktieren Sie uns //
Fragen haben? Sich in Verbindung setzen!
Zhejiang Shuangnuo Bearing Technology Co., Ltd. Spezialisiert auf die Produktion verschiedener selbstschmierender Kupferlegierungsprodukte
Schnelle Links
Verwandte Produkte
Kontakt
- Hinzufügen: Nr. 69, Tingyao East Road, Industriezone Ganyao Town, Jishan County, Provinz Zhejiang, China
- Tel: +86-15957371801
- Fax: +86-0573-84038630
- E-Mail:
© 2024 Zhejiang Shuangnuo Bearing Technology Co., Ltd.
Benutzerdefinierte selbstschmierende Kupferlegierunglager
